CNC / DNC Ustawienia dla Mitsubishi M50
| 9001 |
2 |
Port wejściowy |
| 9001 |
1 |
Urządzenie wejściowe |
| 9003 |
2 |
Port wyjściowy |
| 9004 |
0 |
Urządzenie wyjściowe |
| 9005 |
2 |
Tryb taśmy (Tape Mode) |
| 9101 |
Out/In |
|
| 9201 |
Out/In |
|
| 9102 |
2 |
Prędkość transmisji (Baudrate) 4800 |
| 9202 |
2 |
|
| 9103 |
1 |
1 bit stopu |
| 9203 |
1 |
|
| 9104 |
1 |
Użyj parzystości = Tak |
| 9204 |
1 |
|
| 9105 |
1 |
Parzystość = Parzysta (Even) |
| 9205 |
1 |
|
| 9106 |
2 |
7 bitów danych |
| 9206 |
2 |
|
| 9108 |
3 |
Użyj xOn/xOff (DC1 i DC3) |
| 9208 |
3 |
|
| 9109 |
1 |
|
| 9209 |
1 |
|
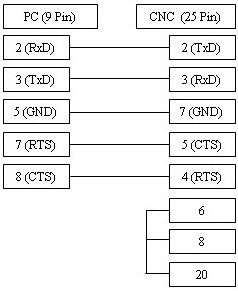
Kabel przedstawiony powyżej jest najczęściej używanym wariantem i obsługuje sterowanie xOn/xOff (DC1/DC3).
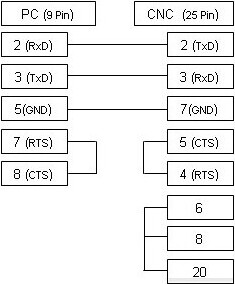
Jeśli Twoja obrabiarka CNC jest skonfigurowana do sprzętowej kontroli przepływu (RTS/CTS), zapoznaj się z poniższym alternatywnym schematem połączeń, który w większości przypadków obsługuje oba rodzaje sterowania.