CNC / DNC Ustawienia dla Mazak M Plus / T Plus
| Parametry użytkownika #5 |
| G1 |
1 |
= Prędkość transmisji (Baudrate) 9600 |
| G2 |
3 |
= 2 bity stopu |
| G3 |
0 |
= Parzystość parzysta (Even) |
| G5 |
3 |
= 8 bitów danych (oprogramowanie DNC ustaw na 7 bitów danych) |
| G6 |
1 |
|
| G10 |
3 |
Użyj kontroli przepływu xOn/xOff (DC1 i DC3) |
| G12 |
0 |
Nie używaj DC2 i DC4 |
| G13 |
50 |
|
| G17 |
00000000 |
|
| G31 |
00000000 |
|
| G33 |
50 |
|
| G34 |
10 |
|
| G39 |
00000100 |
|
| G40 |
00000000 |
|
| G48 |
0 |
|
|
Uwaga: Mimo że Mazak jest ustawiony na 8 bitów danych, upewnij się, że oprogramowanie DNC jest skonfigurowane na 7 bitów danych.
|
|
W oprogramowaniu DNC wybierz kontrolę przepływu xOn/xOff.
|
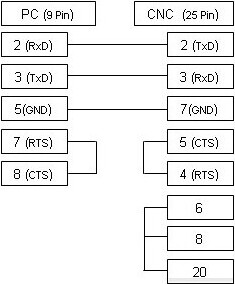
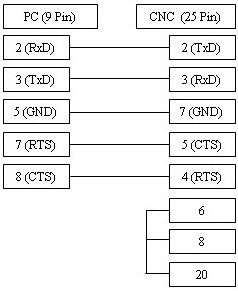
Kabel przedstawiony powyżej jest najczęściej używanym wariantem i obsługuje sterowanie xOn/xOff (DC1/DC3).
Jeśli Twoja obrabiarka CNC jest skonfigurowana do sprzętowej kontroli przepływu (RTS/CTS), zapoznaj się z poniższym alternatywnym schematem połączeń, który w większości przypadków obsługuje oba rodzaje sterowania.