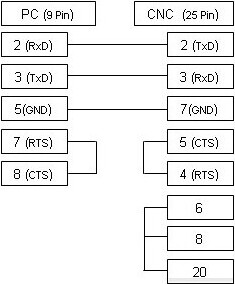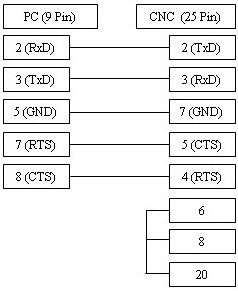
CNC / DNC Ustawienia dla Mazak M Plus / T Plus
| Parametr | Wartość | Komentarze |
| Parametr użytkownika #5 | ||
| G1 | 1 | = Prędkość transmisji (Baudrate) 9600 |
| G2 | 3 | = 2 bity stopu |
| G3 | 0 | = Parzystość parzysta (Even) |
| G5 | 3 | = 8 bitów danych (oprogramowanie DNC ustawić na 7 bitów danych) |
| G6 | 1 | |
| G10 | 3 | Użyj sterowania przepływem xOn/xOff (DC1 i DC3) |
| G12 | 0 | Nie używaj DC2 i DC4 |
| G13 | 50 | |
| G17 | 00000000 | |
| G31 | 00000000 | |
| G33 | 50 | |
| G34 | 10 | |
| G39 | 00000100 | |
| G40 | 00000000 | |
| G48 | 0 | |
|
Uwaga: Mimo że Mazak może być ustawiony na 8 bitów danych, upewnij się, że oprogramowanie DNC jest skonfigurowane na 7 bitów danych. W oprogramowaniu DNC wybierz sterowanie przepływem xOn/xOff. |
||