CNC / DNC Ustawienia dla Mazak T2
| A15 |
206 |
|
| A16 |
1 |
= Brak parzystości (w oprogramowaniu DNC należy jednak ustawić parzystość parzystą (Even)) |
| A17 |
6 |
= Prędkość transmisji (Baudrate) 4800 |
| A18 |
6 |
|
| A19 |
0 |
|
| A20 |
1 |
Użyj ISO |
| A21 |
1 |
|
| A22 |
10 |
|
| A23 |
10 |
|
| A24 |
0 |
Kontrola TV (TV-Check) Wyłączona |
| A30 |
3 |
|
| A31 |
109 |
|
| A32 |
70 |
|
|
Uwaga: Mimo że Mazak może być ustawiony na 8 bitów danych bez parzystości, upewnij się, że oprogramowanie DNC jest skonfigurowane na 7 bitów danych z parzystością parzystą (Even).
|
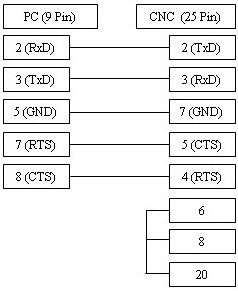
Kabel przedstawiony powyżej jest najczęściej używanym wariantem i obsługuje sterowanie xOn/xOff (DC1/DC3).
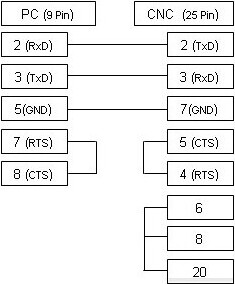
Jeśli Twoja obrabiarka CNC jest skonfigurowana do sprzętowej kontroli przepływu (RTS/CTS), zapoznaj się z poniższym alternatywnym schematem połączeń, który w większości przypadków obsługuje oba rodzaje sterowania.