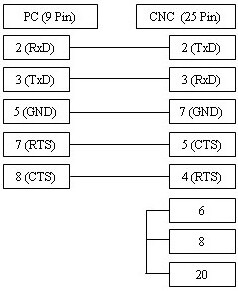
Die korrekte Konfiguration der seriellen Schnittstelle ist entscheidend für den zuverlässigen Datenaustausch zwischen Ihrem PC und der Amada CNC-Steuerung. Achten Sie bei der Übertragung via RS232 auf die exakte Übereinstimmung der Baudrate, Parität und Datenbits. Die Verwendung von ISO-Code wird für Amada-Systeme empfohlen, um Fehler bei der Zeicheninterpretation zu vermeiden. Stellen Sie sicher, dass das verwendete Kabel die erforderliche Flusssteuerung (Xon/Xoff oder Hardware-Handshake) unterstützt, um Pufferüberläufe während des DNC-Betriebs zu verhindern.
| Parameter |
Value |
Comments |
| Baud Rate | 2400 | |
| Parity | Even | |
| Databits | 7 | |
| Stop Bits | 2 | |
| Punch Code | 1 | 0=EIA 1=ISO (ISO empfohlen) |
| Dec Inp | 0 | |
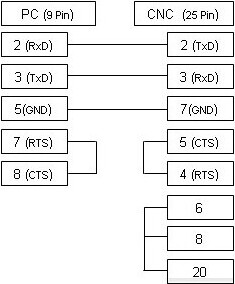
Das oben abgebildete Kabel ist die am häufigsten verwendete Variante und unterstützt die xOn/xOff-Steuerung (DC1/DC3). Falls Ihre CNC-Maschine für die RTS/CTS-Flusssteuerung (Hardware) konfiguriert ist, beachten Sie bitte das untenstehende alternative Anschlussdiagramm, das in den meisten Fällen beide Arten der Steuerung unterstützt.