Die Yasnac LX und MX Serien sind bewährte CNC-Steuerungen, die für ihre Robustheit in der Fertigung geschätzt werden. Eine korrekte RS232-Konfiguration ist entscheidend für den zuverlässigen Datenaustausch und DNC-Betrieb. Die oben genannten Parameter müssen exakt in der Steuerung hinterlegt werden, um eine fehlerfreie Kommunikation zwischen Ihrem PC und der Maschine sicherzustellen. Achten Sie insbesondere bei älteren Modellen wie der LX/MX-1 auf die Kompatibilität der Hardware-Flusssteuerung.
Mehr Infos zum RS232-Port und zum ALARM 086 (DR SIGNAL OFF / READER NOT READY) gibt es hier.
Infos zum ALARM 087 (Buffer Overflow) gibt es hier.
| Parameter | Wert | Kommentare |
|---|---|---|
| 6000 | 1xxx xxxx | x = Nicht verändern |
| 6001 | 1xxx xxxx | (Evtl. nur bei MX-2 erforderlich) |
| 6003 | xxx1 xxx1 | |
| 6021 | x111 xx1x | (Evtl. nur bei LX/MX-1 erforderlich) |
| 6022 | xxxx xx11 | |
| 6026 / 6028 | 0001 1000 | Baudrate = 2400 |
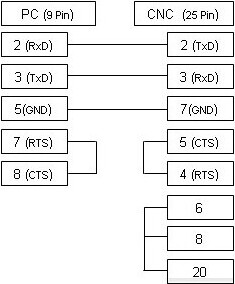
Kabelbelegung und Anschlusshinweise
Das hier gezeigte Kabel ist die am häufigsten verwendete Variante für die xOn/xOff-Flusssteuerung (DC1/DC3). Falls Ihre CNC-Maschine für die RTS/CTS-Flusssteuerung (Hardware-Handshake) konfiguriert ist, beachten Sie bitte das alternative Kabelschema hier.
RS232-Kabel: 9-polig (Computer) auf 25-polig (CNC)