Die Einrichtung der DNC-Kommunikation für Okuma 5000 und 7000 Steuerungen erfordert eine präzise Konfiguration der seriellen Schnittstelle (RS232). Eine korrekte Parametrierung, insbesondere der Baudrate und der Flusssteuerung, ist entscheidend für einen fehlerfreien Datentransfer. Unsere Anleitungen unterstützen Sie dabei, Ihre Okuma-Maschine effizient in Ihre Fertigungsumgebung zu integrieren und Datenverluste oder Übertragungsfehler durch optimierte Schnittstelleneinstellungen zu vermeiden.
| Parameter | Wert | Kommentare |
|---|---|---|
| 1 | 0 | Anzahl Leerzeichen / Bytes am Bandanfang (Leader) |
| 34 | 10 | |
| 39 | 4800 | Baudrate |
| 44 | 0 | |
| 45 | 0 | |
| 46 | 0 | |
| 54 | 1 | |
| 57 | 90 | |
| - | 0000 1011 | Optionale Parameter-Bits Nr. 1 (ISO-Code) |
| - | 1010 1010 | Okuma 7000 – Opt. Parameter Nr. 8 |
| - | 1010 0010 | Optionale Parameter-Bits Nr. 12 (Stoppbits / Parität) |
| Ausgabe (Punch) | In den ‚Editiermodus‘ wechseln: [F3] (PIP), [F2] (Punch), Dateiname eingeben, dann [Return] drücken. | |
| Einlesen (Read) | In den ‚Editiermodus‘ wechseln: [F3] (PIP), [F1] (Read), [Return] drücken. | |
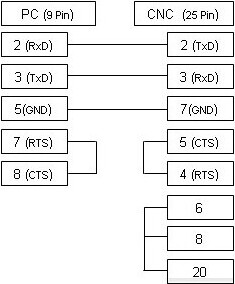
Kabelbelegung und Hinweise
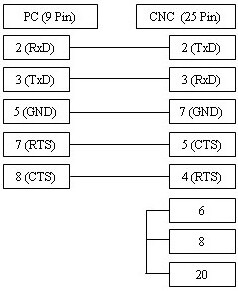
Das abgebildete Kabel unterstützt xOn/xOff-Flusssteuerung sowie RTS/CTS und gewährleistet in der Regel eine stabile Verbindung. Sollten Sie keine Hardware-Flusssteuerung benötigen, ist ein einfaches 3-Ader-Kabel ausreichend. Das Diagramm für die 3-Ader-Variante finden Sie hier.