Die Hinumerik 2000M und 2000T Steuerungen erfordern eine präzise Konfiguration der RS232-Schnittstellenparameter, um eine stabile Datenübertragung in der DNC-Fertigung zu gewährleisten. Durch die korrekte Einstellung der Baudraten über die Parameter 5011 und 5013 sowie die Implementierung der RTS/CTS- oder XOn/XOff-Flusssteuerung minimieren Sie Übertragungsfehler und optimieren die Performance Ihrer CNC-Maschine bei der Übertragung komplexer Fertigungsprogramme.
| Parameter | Wert | Kommentare |
|---|---|---|
| 5010 | 0 | (00000000) |
| 5012 | 0 | (00000000) |
| 5011 | 11000101 | = 2400 Baud. Für andere siehe Tabelle unten |
| 5013 | 11000101 | = 2400 Baud. Für andere siehe Tabelle unten |
| 11000011 = 600 | 11000100 = 1200 | 11000101 = 2400 | 11000110 = 4800 | ||
| 5016 | xx10xxxx | x = Unverändert lassen |
| RTS | Leitung 1 | Wählen Sie in der DNC-Software RTS/CTS |
Kabelbelegung und Notizen
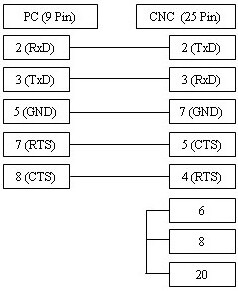
Das hier abgebildete Kabel funktioniert mit XOn/XOff (DC1/DC3)-Flusssteuerung sowie RTS/CTS-Hardware-Flusssteuerung. Wenn Ihre CNC keine Flusssteuerung benötigt, kann ein einfaches 3-Ader-Kabel verwendet werden (Diagramm hier).
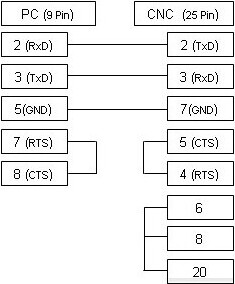
RS232-Kabel: 9-polig (Computer) auf 25-polig (CNC)