Die Einrichtung der seriellen Kommunikation (RS232) für die Hinumerik 3100M und 3100T Steuerung erfordert eine präzise Konfiguration der Maschinenparameter. Für eine zuverlässige Datenübertragung zwischen Ihrem PC und der CNC-Maschine müssen Baudrate, Flusssteuerung und Kabelbelegung exakt aufeinander abgestimmt sein. Unsere Konfigurationsanleitung unterstützt Sie bei der korrekten Einstellung der Parameter 411, 412 und 416, um DNC-Betrieb oder Programmübertragungen effizient zu ermöglichen.
| Parameter | Wert | Kommentare |
|---|---|---|
| 411 | 1110 1101 | = 2400 Baud. Für andere Baudraten siehe Tabelle unten |
| 412 | 1110 1101 | = 2400 Baud. Für andere Baudraten siehe Tabelle unten |
|
1110 1011 = 600 Baud 1110 1100 = 1200 Baud 1110 1101 = 2400 Baud 1110 1110 = 4800 Baud |
||
| 416 | 1xxxxxx1 | x = Unverändert lassen |
| Wählen Sie in der DNC-Software die RTS/CTS-Flusssteuerung aus. | ||
Kabelbelegung und Notizen
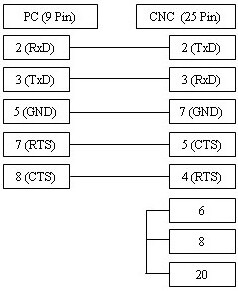
Das hier abgebildete Kabel funktioniert mit XOn/XOff (DC1/DC3)-Flusssteuerung sowie RTS/CTS (Hardware-Flusssteuerung) und sollte daher in den meisten Fällen funktionieren.
Wenn Sie jedoch sicher sind, dass Ihre CNC keine Flusssteuerung verwendet – oder nur XOn/XOff benötigt –, können Sie das einfachere 3-Ader-Kabel verwenden. Ein Diagramm dazu finden Sie hier.
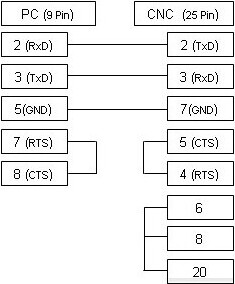
RS232-Kabel (9-polig Computer auf 25-polig CNC):