Die korrekte Konfiguration der RS232-Schnittstelle für Hinumerik 3000M und 3000T Steuerungen ist entscheidend für eine fehlerfreie DNC-Datenübertragung. Durch die Anpassung der spezifischen Maschinenparameter (411, 412 und 416) stellen Sie sicher, dass Baudrate und Protokolle zwischen der CNC und Ihrem PC harmonieren. Wir empfehlen die Verwendung der RTS/CTS-Hardware-Flusssteuerung für maximale Zuverlässigkeit, unterstützen jedoch auch alternative XOn/XOff-Konfigurationen für ältere Infrastrukturen.
| Parameter | Wert | Kommentare |
|---|---|---|
| 411 | 1110 1101 | = 2400 Baud. (1110 1011 = 600, 1110 1100 = 1200, 1110 1110 = 4800) |
| 412 | 1110 1101 | = 2400 Baud. (1110 1011 = 600, 1110 1100 = 1200, 1110 1110 = 4800) |
| 416 | 1xxxxxx1 | x = Unverändert lassen |
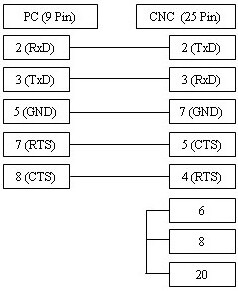
Kabelbelegung und Notizen
Wählen Sie in der DNC-Software die RTS/CTS-Flusssteuerung aus. Das hier abgebildete Kabel funktioniert mit XOn/XOff (DC1/DC3)-Flusssteuerung sowie RTS/CTS und sollte daher in den meisten Fällen funktionieren.
Für einfache Konfigurationen ohne Hardware-Flusssteuerung kann ein 3-Ader-Kabel verwendet werden. Ein Diagramm dazu finden Sie hier.
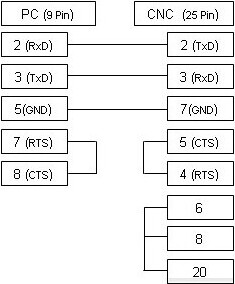
RS232-Kabel: 9-polig (Computer) auf 25-polig (CNC)