Prawidłowa konfiguracja transmisji danych DNC w systemach sterowania Siemens Sinumerik 850M oraz 850T jest kluczowa dla zapewnienia bezawaryjnej pracy obrabiarek CNC. Dzięki precyzyjnemu ustawieniu parametrów maszynowych (w tym szczególnie 5011 i 5013), użytkownik może zoptymalizować szybkość transmisji (baud rate) oraz kontrolę przepływu danych przy współpracy z nowoczesnymi systemami operacyjnymi. Stosowanie wysokiej jakości kabli ekranowanych gwarantuje stabilną komunikację i wyeliminowanie błędów podczas przesyłania programów NC do pamięci obrabiarki.
| Parametr | Wartość | Komentarze |
|---|---|---|
| 5010 | 0 | |
| 5012 | 0 | |
| 5011 | 1101 0101 | = Szybkość transmisji 2400 |
| 5013 | 1101 0101 | Zobacz poniżej dla innych szybkości transmisji: 1101 0011 = 600 1101 0100 = 1200 1101 0101 = 2400 1101 0110 = 4800 |
| 5016 | xx10 xxxx | x = Nie zmieniać |
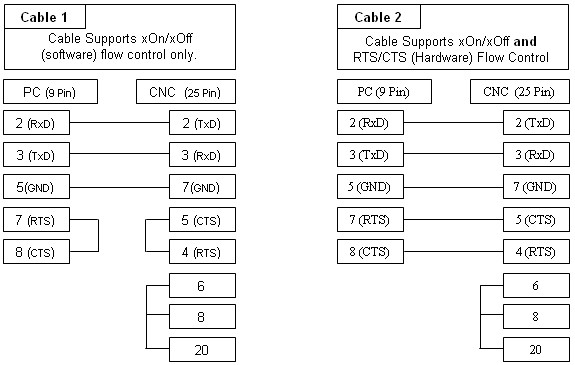
Kabel typu 1 jest powszechnie stosowany, jednak zalecamy użycie Kabla 2, ponieważ wspiera on zarówno programową, jak i sprzętową kontrolę przepływu danych, zapewniając szerszą kompatybilność z różnymi typami i trybami pracy maszyn CNC.