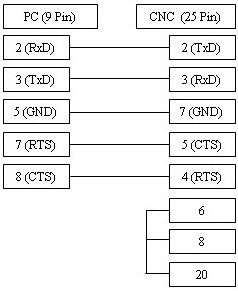
Sterowanie Fanuc 18, zarówno w wersji M (frezowanie), jak i T (toczenie), stanowi uznany standard przemysłowy. Kluczem do stabilnej komunikacji i pracy w trybie DNC (Drip Feed) jest precyzyjna konfiguracja portu RS232. Podczas ustawiania parametrów od 0000 do 0103 należy zwrócić szczególną uwagę na spójność Baud Rate oraz kanału I/O po obu stronach połączenia. Częstymi przyczynami błędów są nieprawidłowy dobór handshakingu (XON/XOFF vs RTS/CTS) lub niezgodność bitów stopu, co prowadzi do przerywania transmisji. Upewnij się, że ustawienia portu w oprogramowaniu DNC dokładnie odpowiadają konfiguracji parametrów maszyny.
Więcej informacji o porcie RS232 oraz ALARM 086 (DR SIGNAL OFF / READER NOT READY) można znaleźć tutaj.
Informacje o ALARM 087 (Buffer Overflow) znajdują się tutaj.
| Parametr | Wartość | Komentarz |
|---|---|---|
| 0000 | 00000010 | |
| 0020 | 0 | |
| 0100 | 00100000 | |
| 0101 | 10000001 | |
| 0102 | 0 | |
| 0103 | 9 (BaudRate 2400) | |
| 6 = 300, 7 = 600, 8 = 1200, 9 = 2400, 10 = 4800, 11 = 9600 | ||
| TV Check | 0 = Wyłączone | |
| Punch Code | 1 = ISO | |
| I/O Channel | 0 | |
| Drip Feed: Wybierz tryb TAPE na sterowniku. Naciśnij Cycle Start. Następnie przygotuj program na komputerze i kliknij 'Send'. | ||
| W programie EasyDNC ustaw Baud Rate, parzystość, bity danych i bity stopu zgodnie z powyższymi wartościami. Ustaw tryb na 'Auto' lub 'Fanuc'. | ||
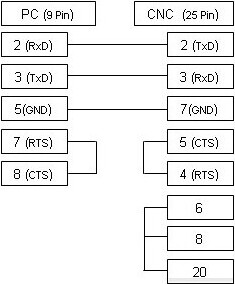
Przedstawiony powyżej schemat kabla jest najczęściej stosowaną wersją i obsługuje sterowanie xOn/xOff (DC1/DC3). Jeśli Twoja maszyna CNC jest skonfigurowana do obsługi sprzętowej (RTS/CTS), zapoznaj się z poniższym alternatywnym schematem, który w większości przypadków umożliwia oba rodzaje sterowania.