Die Einrichtung der DNC-Kommunikation für Mazak T32- und M2-Steuerungen erfordert eine präzise Konfiguration der Parameter I1 bis I58. Eine stabile Datenübertragung zwischen PC und CNC-Maschine ist essenziell für den produktiven Betrieb. Achten Sie besonders auf die korrekte Übereinstimmung der Baudrate und Flusssteuerungsprotokolle. Beachten Sie, dass trotz potenzieller 8-Bit-Einstellungen an der Steuerung, für viele DNC-Anwendungen eine Konfiguration mit 7 Datenbits und gerader Parität (Even) für eine fehlerfreie Kommunikation empfohlen wird.
| Parameter | Wert | Kommentare |
|---|---|---|
| I 1 | 2 | |
| I 2 | 3 | |
| I 3 | 0 | |
| I 4 | 0 | |
| I 5 | 3 | |
| I 6 | 3 | |
| I 7 | 1 | |
| I 8 | 5 | |
| I 9 | 0 | |
| I 10 | 1 | |
| I 11 | 1 | |
| I 12 | 0 | |
| I 13 | 0 | |
| I 14 | 0 | |
| I 15 | 30 | |
| I 16 | 0 | |
| I 24 | 0 | |
| I 58 | 0000 0000 | |
| Hinweis: Obwohl die Mazak auf 8 Datenbits ohne Parität eingestellt sein kann, stellen Sie sicher, dass die DNC-Software auf 7 Datenbits mit gerader Parität (Even) eingestellt ist. | ||
Kabelbelegung
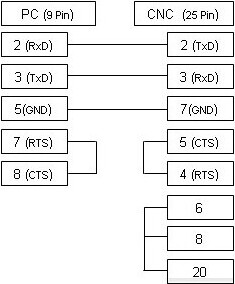
Das oben abgebildete Kabel ist die am häufigsten verwendete Variante und unterstützt die xOn/xOff-Steuerung (DC1/DC3).
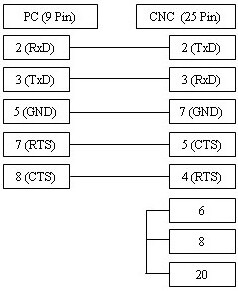
Falls Ihre CNC-Maschine für die RTS/CTS-Flusssteuerung (Hardware) konfiguriert ist, beachten Sie bitte das obenstehende alternative Anschlussdiagramm, das in den meisten Fällen beide Arten der Steuerung unterstützt.