Die Mazak M Plus und T Plus Steuerungen erfordern eine präzise Konfiguration der seriellen Schnittstelle für den zuverlässigen Datenaustausch via DNC. Die korrekte Einstellung der Benutzerparameter (insbesondere Gruppe #5) stellt sicher, dass die Kommunikation zwischen CNC und PC stabil bleibt. Bitte beachten Sie die spezifische Anforderung an die Datenbits: Trotz 8-Bit-Konfiguration in der Steuerung sollte die DNC-Software zur fehlerfreien Übertragung auf 7 Datenbits eingestellt werden.
| Parameter | Wert | Kommentare |
|---|---|---|
| Benutzerparameter #5 | ||
| G1 | 1 | Baudrate 9600 |
| G2 | 3 | 2 Stoppbits |
| G3 | 0 | Gerade Parität (Even) |
| G5 | 3 | 8 Datenbits (Software auf 7 einstellen) |
| G6 | 1 | - |
| G10 | 3 | xOn/xOff-Flusssteuerung (DC1/DC3) |
| G12 | 0 | Kein DC2/DC4 |
| G13 | 50 | - |
| G17 | 00000000 | - |
| G31 | 00000000 | - |
| G33 | 50 | - |
| G34 | 10 | - |
| G39 | 00000100 | - |
| G40 | 00000000 | - |
| G48 | 0 | - |
Hinweis: Obwohl die Mazak auf 8 Datenbits eingestellt ist, stellen Sie sicher, dass die DNC-Software auf 7 Datenbits eingestellt ist. Wählen Sie in der DNC-Software die xOn/xOff-Flusssteuerung aus.
Kabelbelegung
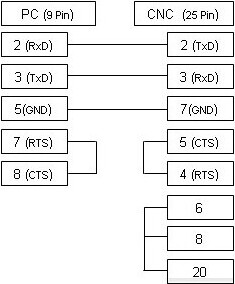
Das Kabel links unterstützt die xOn/xOff-Steuerung (DC1/DC3).
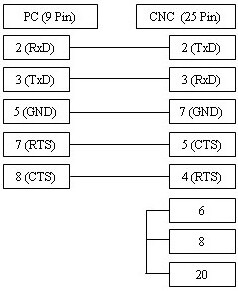
Falls RTS/CTS-Hardwaresteuerung benötigt wird, verwenden Sie dieses alternative Anschlussdiagramm.