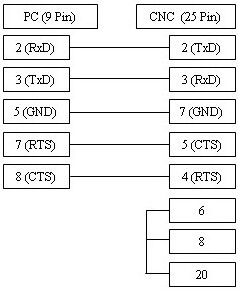
Amada CNC kontrol üniteleri ile güvenilir bir veri alışverişi için RS232 seri port yapılandırmasının hassasiyetle yapılması gerekir. İletişim hatalarını önlemek adına Baud Rate, Parity ve Databits parametrelerinin bilgisayar ve tezgah tarafında tam eşleştiğinden emin olun. Karakter yorumlama hatalarını engellemek için genellikle ISO kod yapısı tercih edilir. DNC operasyonu sırasında tampon bellek (buffer) taşmalarını önlemek için, kullanılan kablonun Flow Control (Xon/Xoff yazılımsal veya RTS/CTS donanımsal el sıkışma) protokolü ile uyumlu olması kritiktir. İletişim kopmalarında kablo şemasını ve topraklama hattını kontrol ederek, sinyal gürültüsü kaynaklı parazitleri minimize edin.
| Parameter |
Value |
Comments |
| Baud Rate | 2400 | |
| Parity | Even | |
| Databits | 7 | |
| Stop Bits | 2 | |
| Punch Code | 1 | 0=EIA 1=ISO (ISO önerilir) |
| Dec Inp | 0 | |
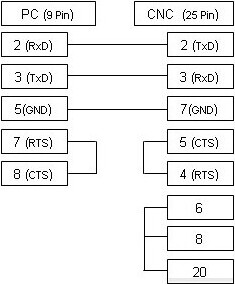
Yukarıda görüntülenen kablo en yaygın kullanılan versiyondur ve xOn/xOff (DC1/DC3) akış kontrolünü destekler. Eğer CNC tezgahınız RTS/CTS (Hardware) akış kontrolü için yapılandırılmışsa, çoğu durumda her iki protokolü de destekleyen aşağıda verilen alternatif bağlantı şemasını kullanabilirsiniz.