RS232 portu ve ALARM 086 (DR SİNYALİ KAPALI / OKUYUCU HAZIR DEĞİL) hakkında daha fazla bilgiye buradan ulaşabilirsiniz.
| Parametre | Değer | Açıklamalar |
|---|---|---|
| 0000 | 00000010 | |
| 0020 | 0 | |
| 0100 | 00100000 | |
| 0101 | 10000001 | |
| 0102 | 0 | |
| 0103 | 9 (Baud Rate 2400) | |
| 6 = 300 / 7 = 600 / 8 = 1200 / 9 = 2400 / 10 = 4800 / 11 = 9600 | ||
| TV Check | 0 = Devre Dışı | |
| Punch Code | 1 = ISO | |
| I/O Channel | 0 | |
| Drip Feed (DNC): Kontrol ünitesinde Auto/DNC modunu seçin. Cycle Start tuşuna basın. Bilgisayara geçin, programı hazırlayın ve 'Gönder' (Send) butonuna tıklayın. Veri akışı başladığında makine çalışmaya başlayacaktır. | ||
| EasyDNC üzerinde Baud Rate, Parity, DataBits ve StopBits ayarlarını yukarıdaki gibi yapın. 'Mode' kısmını 'Auto' veya 'Fanuc' olarak seçin. | ||
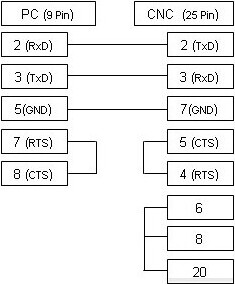
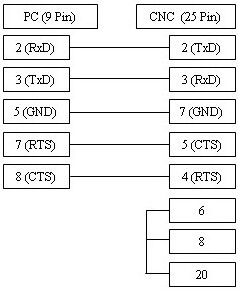
Yukarıda gösterilen kablo en sık kullanılan varyasyondur ve xOn/xOff (yazılımsal) akış kontrolünü (DC1/DC3) destekler. Eğer CNC makineniz RTS/CTS (donanımsal) akış kontrolü için yapılandırılmışsa, çoğu durumda her iki akış kontrol türünü de destekleyen aşağıdaki alternatif bağlantı şemasını kullanınız.