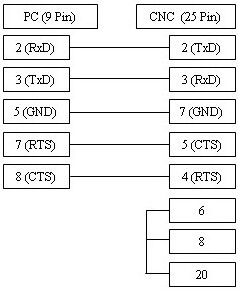
Fanuc 15M ve 15T kontrol üniteleri, yüksek hassasiyetli işleme süreçleri için tasarlanmış gelişmiş endüstriyel sistemlerdir. Başarılı bir DNC haberleşmesi için RS232 parametrelerinin, özellikle Baud Rate ve Handshake protokollerinin (XON/XOFF veya RTS/CTS), yazılım tarafıyla tam uyumlu olması gerekir. Yaygın veri iletim hatalarını önlemek için kablo şemasının donanım yapılandırmasıyla örtüştüğünden emin olun. Eğer "Buffer Overflow" veya parity hataları alıyorsanız, stop bitleri ve akış kontrolü (Flow Control) ayarlarınızı gözden geçirerek kontrol ünitesi ile PC arasındaki haberleşme senkronizasyonunu optimize edin.
RS232 portu ve ALARM 086 (DR SIGNAL OFF / READER NOT READY) hakkında daha fazla bilgi için buraya tıklayın.
| Parametre | Değer | Açıklamalar |
|---|---|---|
| 5001 | 1 | |
| 5002 | 2 | |
| 5003 | 3 | |
| 5110 | 4 | |
| 5111 | 2 | |
| 5112 | 9 (Baud Rate) | |
| 5120 | 4 | |
| 5121 | 2 | |
| 5122 | 9 (Baud Rate) | |
| 5130 | 4 | |
| 5131 | 2 | |
| 5132 | 9 (Baud Rate) ** | |
| 6=300, 7=600, 8=1200, 9=2400, 10=4800, 11=9600 | Baud Rate Seçimi | |
| TV On/Off | 0 = Devre dışı | |
| Punch Code | 0 = ISO | |
| Input device | 1 | |
| Output Device | 1 | |
| Drip Feed (DNC): TAPE modunu seçin, cycle start düğmesine basın ve ardından bilgisayardan gönderimi başlatın. | ||
| EasyDNC Kurulumu: Baud Rate yukarıdaki gibi, Databits/Parity 7, Even, Stopbits 2. 'Mode=Auto veya Fanuc' olarak ayarlayın. | ||
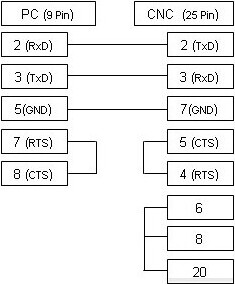
Yukarıda gösterilen kablo en sık kullanılan varyanttır ve xOn/xOff (DC1/DC3) akış kontrolünü destekler. Eğer CNC makineniz RTS/CTS donanımsal akış kontrolü için yapılandırılmışsa, çoğu durumda her iki haberleşme türünü de destekleyen aşağıdaki alternatif bağlantı şemasını kullanınız.