Fanuc 6M ve 6T kontrol üniteleri, CNC talaşlı imalat dünyasında sağlamlığı ile bilinen endüstriyel standartlardır. Başarılı bir DNC veri aktarımı için RS232 seri haberleşme parametrelerinin kusursuz yapılandırılması kritiktir. Baud Rate, Parity ve Stop Bit uyumsuzlukları sıklıkla veri hatalarına yol açar. Ayrıca, XON/XOFF (yazılımsal) veya RTS/CTS (donanımsal) Flow Control protokollerinin makine ve PC tarafında eşleştiğinden emin olunmalıdır. Kablolama hataları ve sinyal uyuşmazlıkları genellikle iletişim kopmalarına neden olur; bu nedenle blendajlı kablo kullanımı ve doğru pin bağlantısı, kararlı bir üretim hattı için hayati önem taşır.
RS232 portu ve ALARM 086 (DR SIGNAL OFF / READER NOT READY) hakkında daha fazla bilgiye buradan ulaşabilirsiniz.
| Parametre | Değer | Yorumlar |
|---|---|---|
| 340 | 2 | |
| 341 | 2 | |
| 311 | 0001 1000 (Baud 2400) | |
| 0001 0110 = 600 | ||
| 0001 0111 = 1200 | ||
| 0001 1000 = 2400 ** | ||
| 0001 1001 = 4800 | ||
| 0001 1010 = 9600 | ||
| TV On/Off | 0 = Devre dışı | |
| Punch Code | 1 = ISO | |
| Input Unit | 0 | |
| Input device | 1 = 1 | |
| Input Device | 2 = 1 | |
| EasyDNC üzerinde Baud Rate, Parity, DataBits ve StopBits ayarlarını yukarıdaki gibi yapılandırın. 'Mode=Auto veya Fanuc' seçeneğini belirleyin. | ||
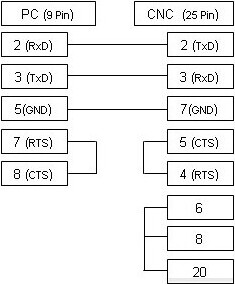
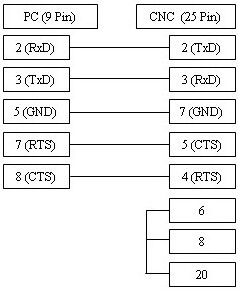
Yukarıda gösterilen kablo en sık kullanılan varyasyondur ve xOn/xOff (DC1/DC3) akış kontrolünü destekler. Eğer CNC makineniz RTS/CTS (donanımsal) akış kontrolü için yapılandırılmışsa, çoğu durumda her iki kontrol türünü de destekleyen aşağıdaki alternatif bağlantı şemasını kullanabilirsiniz.