Fanuc OP kontrol ünitesinde başarılı bir DNC iletişimi sağlamak için parametrelerin hassas yapılandırılması kritik öneme sahiptir. Baud Rate, Parity ve Stop Bits değerlerinin hem makinede hem de DNC yazılımında (örn. EasyDNC) birebir eşleşmesi gerekir. Yaygın iletişim hataları genellikle hatalı el sıkışma (handshaking) protokollerinden—özellikle XON/XOFF yerine yanlışlıkla donanımsal RTS/CTS seçilmesinden—veya uyumsuz Baud Rate değerlerinden kaynaklanır. Bağlantı sorunlarını önlemek için kablo ekranlamasının düzgün yapıldığından ve port ayarlarının makine spesifikasyonlarıyla tam olarak uyuştuğundan emin olun.
RS232 portu ve ALARM 086 (DR SIGNAL OFF / READER NOT READY) hakkında daha fazla bilgiye buradan ulaşabilirsiniz.
| Parametre | Değer | Yorumlar |
|---|---|---|
| 340 | 2 | |
| 341 | 2 | |
| 311 | 0011 1000 (Baud 2400) | |
| - | 0011 0110 = 600 | |
| - | 0011 0111 = 1200 | |
| - | 0011 1000 = 2400 ** | |
| - | 0011 1001 = 4800 | |
| - | 0011 1010 = 9600 | |
| TV On/Off | 0 = Kapalı | |
| Punch Code | 1 = ISO | |
| Input device | 1 = 1 | |
| Input Device | 2 = 1 | |
| EasyDNC üzerinde Baud Rate, Parity, DataBits ve StopBits değerlerini yukarıdaki gibi ayarlayın. 'Mode=Auto or Fanuc' seçeneğini kullanın. | ||
Kablo Bağlantısı ve Donanım
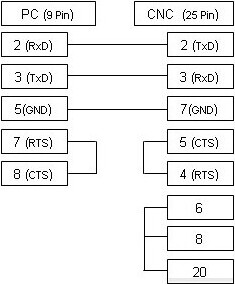
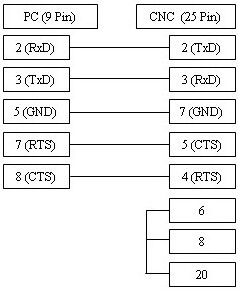
Yukarıdaki kablo en sık kullanılan yapılandırmadır ve xOn/xOff (DC1/DC3) akış kontrolünü destekler. Eğer CNC makineniz donanımsal RTS/CTS akış kontrolü için yapılandırılmışsa, çoğu durumda her iki kontrol türünü de destekleyen aşağıdaki alternatif bağlantı şemasını kullanın.