Fanuc 12M ve 12T kontrol üniteleri, RS232 haberleşme protokolü üzerinden kararlı bir DNC bağlantısı gerektiren endüstriyel standartlardır. Bilgisayar ve CNC arasındaki veri akışında; Baud Rate, Parity ve Stop Bits değerlerinin EasyDNC yazılımındaki ayarlar ile birebir eşleşmesi kritik öneme sahiptir. Yaygın karşılaşılan 'handshaking' hatalarını önlemek için XON/XOFF veya RTS/CTS akış kontrolü tercihinize göre kablo şemasını doğru yapılandırdığınızdan emin olun. Parametre uyuşmazlıkları genellikle veri kaybına veya 086 gibi haberleşme alarmlarına yol açar.
RS232 portu ve ALARM 086 (DR SIGNAL OFF / READER NOT READY) hatası hakkında daha fazla bilgiye buradan ulaşabilirsiniz.
| Parametre | Değer | Açıklamalar |
|---|---|---|
| 5001 | 1 | |
| 5002 | 2 | |
| 5003 | 3 | |
| 5110 | 3 | |
| 5111 | 2 | |
| 5112 | 9 (Baud Rate) | |
| 5120 | 3 | |
| 5121 | 2 | |
| 5122 | 9 (Baud Rate) | |
| 5130 | 3 | |
| 5131 | 2 | |
| 5132 | 9 (Baud Rate) ** | |
| Drip Feed | Kontrol panelinden TAPE modunu seçin, Cycle Start tuşuna basın, ardından bilgisayardan SEND işlemini başlatın. | |
| EasyDNC | Baud Rate, Parity, DataBits/StopBits değerlerini yukarıdaki gibi ayarlayın. Mod: 'Auto veya Fanuc'. | |
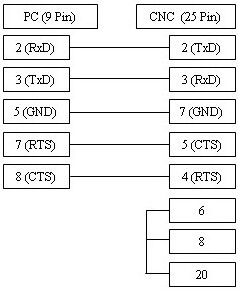
Kablo Şemaları
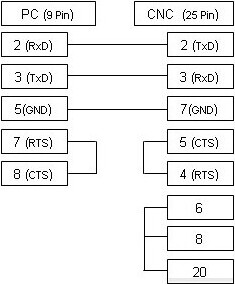
Yukarıda görülen kablo en yaygın kullanılan konfigürasyondur ve xOn/xOff (DC1/DC3) akış kontrolünü destekler. Eğer CNC makineniz donanımsal akış kontrolü (RTS/CTS) için yapılandırılmışsa, lütfen aşağıdaki alternatif bağlantı şemasını kullanın.