Fanuc 18 M (freze) ve T (torna) kontrol üniteleri, endüstriyel haberleşmede yüksek kararlılık sunan standart bir platformdur. Başarılı bir DNC (Drip Feed) operasyonu için RS232 parametrelerinin (0000-0103 arası) eksiksiz yapılandırılması kritik öneme sahiptir. Yaygın karşılaşılan "Baud Rate" uyumsuzlukları veya "Flow Control" hatalarını önlemek için XON/XOFF yazılımsal akış kontrolü ile donanımsal RTS/CTS sinyallerinin doğru eşleştiğinden emin olunmalıdır. Veri bütünlüğünü sağlamak için I/O kanalı ayarlarını kontrol edin; hatalı parite veya durdurma biti (Stop bit) seçimleri sıkça veri alışverişi kesilmelerine neden olmaktadır.
RS232 portu ve ALARM 086 (DR SIGNAL OFF / READER NOT READY) hatası hakkında daha fazla bilgiye buradan ulaşabilirsiniz.
| Parametre | Değer | Açıklamalar |
|---|---|---|
| 0000 | 00000010 | |
| 0020 | 0 | |
| 0100 | 00100000 | |
| 0101 | 10000001 | |
| 0102 | 0 | |
| 0103 | 9 (Baud Rate 2400) | |
| 6 = 300, 7 = 600, 8 = 1200, 9 = 2400, 10 = 4800, 11 = 9600 | ||
| TV Check | 0 = Devre dışı (Disabled) | |
| Punch Code | 1 = ISO | |
| I/O Channel | 0 | |
| Drip Feed: Kontrol panelinden TAPE modunu seçin. Cycle Start butonuna basın. Bilgisayar tarafında programı hazırlayın ve 'Send' (Gönder) butonuna tıklayın. | ||
| EasyDNC üzerinde Baud Rate, Parite, Veri bitleri ve Stop bitlerini yukarıdaki gibi ayarlayın. Modu 'Auto' veya 'Fanuc' olarak seçin. | ||
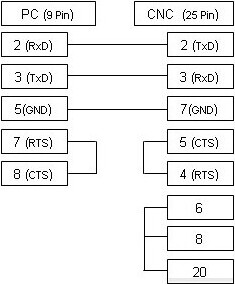
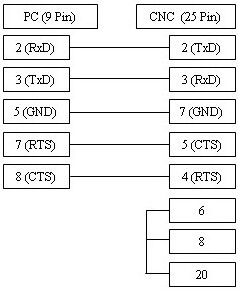
Yukarıda gösterilen kablo en sık kullanılan versiyondur ve xOn/xOff (DC1/DC3) akış kontrolünü destekler. Eğer CNC makineniz RTS/CTS (donanımsal) akış kontrolü için yapılandırılmışsa, çoğu durumda her iki haberleşme türünü de destekleyen aşağıdaki alternatif bağlantı şemasını kullanınız.