Yasnac LX ve MX serisi üniteler, endüstriyel dayanıklılıkları ile bilinen güvenilir CNC kontrol sistemleridir. Başarılı bir DNC operasyonu için RS232 parametrelerinin doğru yapılandırılması kritiktir. İletişim hatalarını önlemek adına, Baud Rate ve Flow Control (akış kontrolü) ayarlarının PC yazılımı ile birebir eşleştiğinden emin olun. XON/XOFF yazılımsal el sıkışma veya RTS/CTS donanımsal el sıkışma metotları arasında seçim yaparken makinenin donanım kapasitesini göz önünde bulundurun. Parite, Stop Bit ve veri bitlerindeki uyumsuzluklar genellikle 'Buffer Overflow' veya 'Framing Error' hatalarına yol açar; bu nedenle her zaman kaliteli ve ekranlı (shielded) kablolar tercih ederek elektriksel gürültüyü minimize edin.
| Parametre | Değer | Açıklamalar |
|---|---|---|
| 6000 | 1xxx xxxx | x = Değiştirmeyin |
| 6001 | 1xxx xxxx | (Belki sadece MX-2 için gerekli) |
| 6003 | xxx1 xxx1 | |
| 6021 | x111 xx1x | (Belki sadece LX/MX-1 için gerekli) |
| 6022 | xxxx xx11 | |
| 6026 / 6028 | 0001 1000 | Baud Rate = 2400 |
Kablo Bağlantısı ve Kurulum Notları
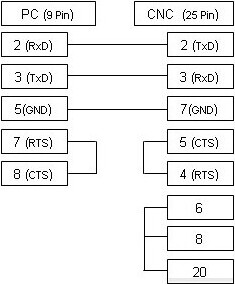
Burada gösterilen kablo şeması, xOn/xOff akış kontrolü (DC1/DC3) için en yaygın kullanılan varyasyondur. Eğer CNC tezgâhınız RTS/CTS akış kontrolü (donanımsal el sıkışma) için yapılandırılmışsa, lütfen alternatif kablo şemasını buradan inceleyin.
RS232 Kablosu: 9-pin (Bilgisayar) - 25-pin (CNC)