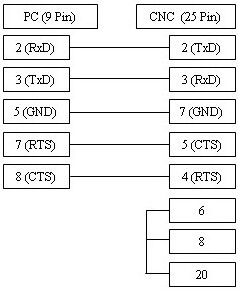
Fagor 80xx kontrol ünitesi, endüstriyel talaşlı imalatta yüksek performans sağlayan köklü bir sistemdir. Başarılı bir DNC veri aktarımı için RS232 seri iletişim parametrelerinin eksiksiz yapılandırılması kritiktir. Baud Rate, veri bitleri, parity ve stop bit ayarlarının CNC ünitesi ile EasyDNC yazılımı arasında tam uyum içinde olduğundan emin olun. Yaygın yaşanan "handshake" hatalarını önlemek için XON/XOFF (yazılımsal) akış kontrolünün, cihazın donanımsal yapılandırmasıyla çakışmadığını doğrulayın. Bağlantı sorunlarında kablo şemasındaki pin dizilimini kontrol etmek ve port ayarlarını gözden geçirmek en sık karşılaşılan çözüm yollarıdır.
| Parametre | Değer | Açıklamalar |
|---|---|---|
| Kontrol ayarlarında 9 (Özel Modlar), 1 (Genel Parametreler) seçin | ||
| P000=5 | 2400 (Baud Rate) | |
| P001=1 | (8 Veri Biti) | |
| P002=0 | (0=Parity Yok) | |
| P003=0 | (0=Bir Stop Biti) | |
| P004=0 | (Protokol) | |
| P005=NO | (PWONDNC) | |
| P006=NO | (DNCDEBUG) | |
| P007=0 | (AbortChr) | |
| P008=0 | (EolChr) | |
| P009=0 | (EofChr) | |
| P010=ON | (XonXoff) | |
| Değişiklikleri yaptıktan sonra kontrol ünitesini sıfırlayın. | ||
| EasyDNC ayarlarında: Data Rate = 2400, 8 Databits, No Parity, 1 Stopbit, Flow Control = XonXoff, Mode=Auto | ||
Kablo Şemaları
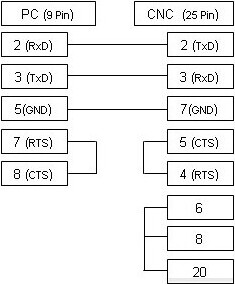
Yukarıda gösterilen kablo, en sık kullanılan varyasyondur ve xOn/xOff (DC1/DC3) akış kontrolünü destekler. Eğer CNC makineniz RTS/CTS (Donanımsal) akış kontrolü için yapılandırılmışsa, lütfen aşağıda yer alan alternatif bağlantı şemasını kullanınız.