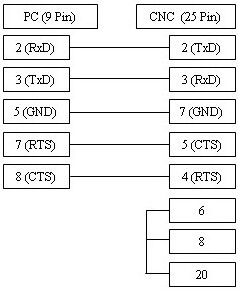
Mitsubishi M50 kontrol ünitesi, endüstriyel üretimde güvenilir bir sistemdir. Sağlıklı bir DNC iletişimi için 9000-9200 serisi I/O parametrelerinin doğru yapılandırılması kritiktir. Baud Rate uyumsuzlukları, Parity hataları veya hatalı Handshaking (XON/XOFF ile RTS/CTS uyuşmazlığı) veri kaybına yol açabilir. Kurulum sırasında Baud Rate, Stop Bit ve veri akış kontrol protokollerinin PC yazılımı ile CNC kontrol ünitesi arasında tam eşleştiğinden emin olun. Eğer "Buffer Overflow" hatası alıyorsanız, kablo şemasını kontrol ederek Hardware Flow Control (RTS/CTS) moduna geçmeyi değerlendirin.
| Parametre | Değer | Açıklamalar |
|---|---|---|
| I/O (Giriş/Çıkış) Parametreleri Sayfa 1/6 | ||
| 9001 | 2 | Giriş Portu |
| 9001 | 1 | Giriş Aygıtı |
| 9003 | 2 | Çıkış Portu |
| 9004 | 0 | Çıkış Aygıtı |
| 9005 | 2 | Tape Modu |
| I/O (Giriş/Çıkış) Parametreleri Sayfa 2/6 | ||
| 9101 | Out/In | - |
| 9201 | Out/In | - |
| 9102 | 2 | Baud Rate 4800 |
| 9202 | 2 | - |
| 9103 | 1 | 1 Stop Bit |
| 9203 | 1 | - |
| 9104 | 1 | Parity kullanımı = Evet |
| 9204 | 1 | - |
| 9105 | 1 | Parity = Even (Çift) |
| 9205 | 1 | - |
| 9106 | 2 | 7 Data Bit |
| 9206 | 2 | - |
| 9108 | 3 | XON/XOFF kullanımı (DC1 ve DC3) |
| 9208 | 3 | - |
| 9109 | 1 | - |
| 9209 | 1 | - |
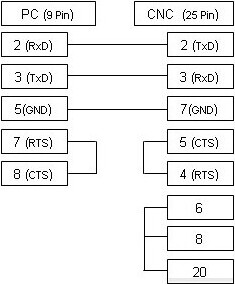
Yukarıdaki kablo, en yaygın kullanılan versiyondur ve XON/XOFF (DC1/DC3) yazılımsal akış kontrolünü destekler.
Eğer CNC makineniz RTS/CTS (donanımsal) akış kontrolü için yapılandırılmışsa, çoğu durumda her iki akış kontrolünü de destekleyen aşağıdaki alternatif bağlantı şemasını kullanabilirsiniz.