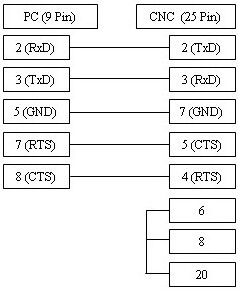
Fanuc 16 kontrol üniteniz ile harici bir DNC sistemi arasında güvenilir veri aktarımı sağlamak için seri port (RS232) yapılandırmasının kusursuz olması gerekir. NC programlarının aktarımı sırasında veri kaybını önlemek için 0100-0103 arası parametreleri ve Baud Rate değerini doğru ayarladığınızdan emin olun. Yaygın yaşanan "Handshaking" hatalarını (XON/XOFF ile donanımsal RTS/CTS çakışmaları) gidermek için kaliteli, ekranlı (shielded) bir RS232 kablosu kullanmanız stabil bir Drip-Feed (DNC) operasyonu için kritik öneme sahiptir. Parametre uyumsuzlukları durumunda, Baud Rate ve Parity ayarlarının yazılım tarafıyla birebir eşleştiğini mutlaka teyit edin.
RS232 portu ve ALARM 086 (DR SIGNAL OFF / READER NOT READY) hatası hakkında daha fazla bilgiye buradan ulaşabilirsiniz.
| Parametre | Değer | Açıklamalar |
|---|---|---|
| 0000 | 00000010 | |
| 0020 | 0 | |
| 0100 | 00100000 | |
| 0101 | 10000001 | |
| 0102 | 0 | |
| 0103 | 9 (Baud Rate 2400) | |
| 6 = 300 | 7 = 600 | 8 = 1200 | 9 = 2400 | 10 = 4800 | 11 = 9600 | ||
| TV Check | 0 = Kapalı (Disabled) | |
| Punch Code | 1 = ISO | |
| Tape Format | 0 | |
| I/O Channel | 0 | |
| Drip Feed: Kontrol ünitesinde Auto/DNC modunu seçin. Cycle Start tuşuna basın. Bilgisayara geçin, programı hazırlayın ve 'Gönder' (Send) butonuna tıklayın. Veri akışı başladığında makine hareket edecektir. | ||
| Yazılım: EasyDNC içerisinde Baud Rate, Parity, Data Bits ve Stop Bits değerlerini yukarıdaki gibi ayarlayın. 'Mode=Auto veya Fanuc' olarak seçin. | ||
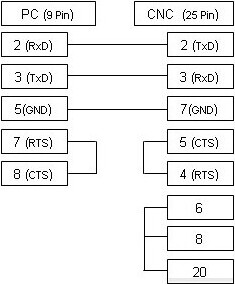
Yukarıda gösterilen kablo en yaygın kullanılan versiyondur ve xOn/xOff (DC1/DC3) kontrolünü destekler. CNC makineniz RTS/CTS akış kontrolü (donanımsal) için yapılandırılmışsa, çoğu durumda her iki kontrol türünü de destekleyen aşağıdaki alternatif bağlantı diyagramını kullanabilirsiniz.