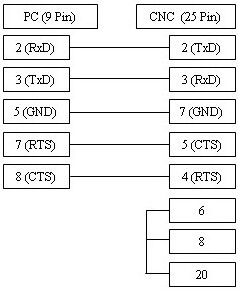
Fanuc 21 kontrol ünitesinde kararlı bir DNC operasyonu için RS232 seri port yapılandırmasının kusursuz olması şarttır. I/O parametreleri ve Baud Rate değerlerinin bilgisayar yazılımı ile tam eşleşmesi, iletişim hatalarını önlemek için kritiktir. Özellikle Drip-Feed modunda, XON/XOFF (yazılımsal) ve RTS/CTS (donanımsal) akış kontrolü çakışmaları sık karşılaşılan sorunlardır. Ayar yaparken kablo şemanızın kullandığınız akış kontrol protokolüyle uyumlu olduğundan emin olun; hatalı bir el sıkışma (handshaking) veya parity uyuşmazlığı veri akışını anında durduracaktır.
RS232 portu ve ALARM 086 (DR SIGNAL OFF / READER NOT READY) hakkında daha fazla bilgiye buradan ulaşabilirsiniz.
| Parametre | Değer | Açıklamalar |
|---|---|---|
| 0000 | 00000010 | |
| 0020 | 0 | |
| 0100 | 00100000 | |
| 0101 | 10000001 | |
| 0102 | 0 | |
| 0103 | 9 (Baud Rate 2400) | |
| 6 = 300, 7 = 600, 8 = 1200, 9 = 2400, 10 = 4800, 11 = 9600 | ||
| TV Check | 0 = Kapalı | |
| Punch Code | 1 = ISO | |
| Tape Format | 0 | |
| I/O Channel | 0 | |
| Drip Feed (DNC): Kontrol ünitesinde TAPE modunu seçin. Cycle Start'a basın. Ardından bilgisayara geçin, programı hazırlayın ve 'Gönder' (Send) tuşuna tıklayın. | ||
| EasyDNC üzerinde Baud Rate, Parity, DataBits ve StopBits değerlerini yukarıdaki gibi ayarlayın. 'Mode' kısmını 'Auto' veya 'Fanuc' olarak seçin. | ||
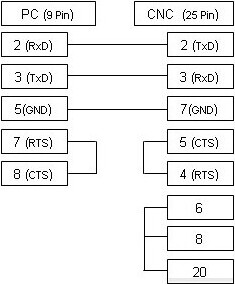
Yukarıda gösterilen kablo en yaygın kullanılan versiyondur ve xOn/xOff (DC1/DC3) akış kontrolünü destekler. Eğer CNC tezgahınız RTS/CTS donanımsal akış kontrolü için yapılandırılmışsa, çoğu durumda her iki kontrol tipini de destekleyen aşağıdaki alternatif bağlantı şemasını kullanabilirsiniz.