Fanuc 21i Kontrol Ünitesi Teknik Bakış
Fanuc 21i kontrol ünitesi, talaşlı imalat sektöründe yüksek hassasiyeti ve kararlılığı ile bilinen endüstriyel bir standarttır. Verimli bir DNC operasyonu ve Drip-Feeding (kesintisiz veri aktarımı) için RS232 arayüz konfigürasyonunun hatasız yapılması kritiktir. Kurulum sırasında Baud Rate, eşlik (parity) ve durdurma biti (stop bit) uyumsuzlukları sıkça iletişim hatalarına yol açar. XON/XOFF yazılımsal akış kontrolü ile RTS/CTS donanımsal akış kontrolü arasındaki seçim, kablolama standardınıza uygun olmalıdır. 0000-0103 arası parametrelerin doğru yapılandırılması, PC ile tezgah arasındaki veri trafiğini stabilize ederek "ALARM 086" gibi yaygın haberleşme hatalarının önüne geçmenizi sağlar.
RS232 bağlantı noktası ve ALARM 086 (DR SIGNAL OFF / READER NOT READY) hata kodları hakkında detaylı bilgiye buradan ulaşabilirsiniz.
| Parametre | Değer | Yorumlar |
|---|---|---|
| 0000 | 00000010 | |
| 0020 | 0 | |
| 0100 | 00100000 | |
| 0101 | 10000001 | |
| 0102 | 0 | |
| 0103 | 9 (Baud Rate 2400) | |
| 6 = 300 / 7 = 600 / 8 = 1200 / 9 = 2400 / 10 = 4800 / 11 = 9600 | ||
| TV Check | 0 = Devre dışı | |
| Punch Code | 1 = ISO | |
| Tape Format | 0 | |
| I/O Channel | 0 | |
| Drip Feed: Kontrol panelinde TAPE modunu seçin, 'Cycle Start' tuşuna basın ve ardından programı bilgisayarınızdan gönderin. | ||
| EasyDNC içinde Baud Rate, Parity, Data Bits ve Stop Bits ayarlarının tezgah ile aynı olduğundan emin olun. Mod: 'Auto' veya 'Fanuc'. | ||
Kablolama ve Bağlantı
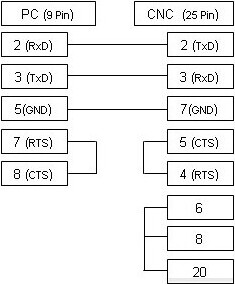
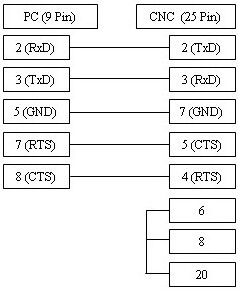
Yukarıdaki kablo şeması en yaygın kullanılan yöntemdir ve XON/XOFF (DC1/DC3) yazılım akış kontrolünü destekler. Eğer CNC tezgahınız RTS/CTS (donanımsal) akış kontrolü için yapılandırılmışsa, çoğu durumda her iki haberleşme tipini de destekleyen aşağıdaki alternatif bağlantı şemasını kullanmanız önerilir.