Fanuc OM kontrol ünitesi, talaşlı imalat sektöründe güvenilirliği ile bilinen klasik bir sistemdir. Başarılı bir DNC haberleşmesi için Baud Rate, stop bit ve parite gibi seri port parametrelerinin eksiksiz yapılandırılması kritiktir. İletişim hatalarını önlemek ve "Drip-Feed" modunda kesintisiz veri akışı sağlamak için kanal 0 (I/O Channel 0) ayarlarını kontrol ünitesi ile PC arasında senkronize etmelisiniz. Yaygın yaşanan "handshaking" hatalarını engellemek adına, yazılım tabanlı (XON/XOFF) veya donanım tabanlı (RTS/CTS) akış kontrol yöntemlerinden hangisinin kablo yapınızla uyumlu olduğunu doğrulamayı unutmayın.
RS232 portu ve ALARM 086 (DR SİNYALİ KAPALI / OKUYUCU HAZIR DEĞİL) hatası hakkında daha fazla bilgiye buradan ulaşabilirsiniz.
| Parametre | Değer | Açıklamalar |
|---|---|---|
| 0002 | 0000 0001 | |
| 0552 | 9 (Baud Rate) | |
| 6 = 300, 7 = 600, 8 = 1200, 9 = 2400, 10 = 4800, 11 = 9600 | ||
| TV On/Off | 0 = Kapalı (Disabled) | |
| Punch Code | 1 = ISO | |
| I/O Channel | 0 | |
| Drip Feed (DNC): G127.5 parametresini aktif edin. Kontrol panelinden Auto/DNC modunu seçin. Cycle Start tuşuna basın. Ardından bilgisayar başında programı hazırlayıp 'Gönder' (Send) butonuna tıklayın. | ||
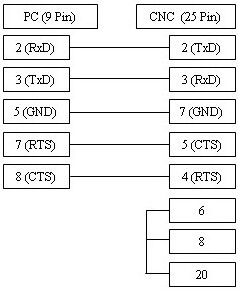
Kablo Şemaları ve İpuçları
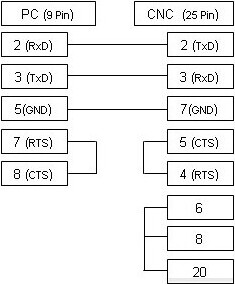
Yukarıda gösterilen kablo en sık kullanılan versiyondur ve xOn/xOff (DC1/DC3) akış kontrolünü destekler. Eğer CNC makineniz RTS/CTS (donanım) akış kontrolüne göre yapılandırılmışsa, lütfen aşağıda belirtilen alternatif bağlantı şemasını kullanın.