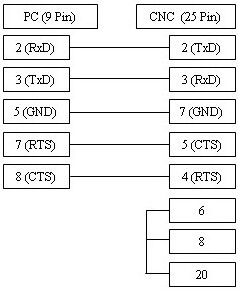
Fanuc OT CNC kontrol ünitesinde başarılı bir DNC bağlantısı kurmak için parametrelerin seri port standartlarına uygun olarak yapılandırılması gerekir. Baud Rate, I/O Channel ve Flow Control (yazılımsal XON/XOFF veya donanımsal RTS/CTS) ayarlarındaki uyumsuzluklar genellikle veri transfer hatalarına veya Drip-Feed kopmalarına yol açar. Haberleşme sorunlarını minimize etmek için PC tarafındaki COM port ayarlarının makine parametreleri ile tam örtüştüğünden emin olun. Karşılaşılan yaygın bağlantı hatalarında, kablo şeması konfigürasyonunun (RTS/CTS vs. XON/XOFF) kontrol edilmesi ve parity/stop bit değerlerinin doğrulanması, kararlı bir veri akışı için kritik öneme sahiptir.
RS232 portu ve ALARM 086 (DR SIGNAL OFF / READER NOT READY) hatası hakkında daha fazla bilgiye buradan ulaşabilirsiniz.
| Parametre | Değer | Açıklamalar |
|---|---|---|
| 0002 | 0000 0001 | |
| 0552 | 9 (Baud Rate) | |
| - | 6 = 300 / 7 = 600 / 8 = 1200 / 9 = 2400 / 10 = 4800 / 11 = 9600 | |
| TV On/Off | 0 = Kapalı (Disabled) | |
| Punch Code | 1 = ISO | |
| I/O Channel | 0 | |
Drip Feed (Kesintisiz İletim): G127.5 parametresini etkinleştirin. Kontrol ünitesinde Auto/DNC modunu seçin, Cycle Start tuşuna basın ve PC üzerinden veri aktarımını başlatın.
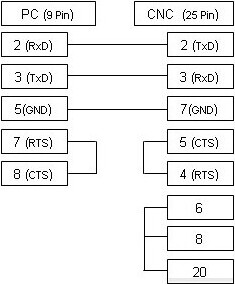
Yukarıdaki kablo şeması en yaygın kullanılan versiyondur ve XON/XOFF (DC1/DC3) protokolünü destekler. Eğer CNC makineniz RTS/CTS donanımsal akış kontrolü için yapılandırılmışsa, lütfen aşağıdaki alternatif bağlantı şemasını kullanın.