Fanuc 11 (11M/11T) ünitelerinde DNC haberleşmesini kurmak için parametrelerin hassas bir şekilde yapılandırılması kritik öneme sahiptir. Kararlı bir seri iletişim için Baud Rate, Parity ve Handshake ayarlarının (XON/XOFF veya donanımsal RTS/CTS) hem CNC hem de yazılım tarafında eşleşmesi gerekir. Yaygın haberleşme hatalarını ve "Alarm 086" gibi veri yolu sorunlarını önlemek için RS232 kablo şemasını ve port konfigürasyonunu donanım dokümantasyonuna uygun şekilde doğruladığınızdan emin olun. Doğru Baud Rate seçimi ve akış kontrolü, Drip-Feed operasyonlarının kesintisiz sürmesini sağlar.
RS232 portu ve ALARM 086 (DR SIGNAL OFF / READER NOT READY) hatası hakkında daha fazla bilgi için buraya tıklayın.
| Parametre | Değer | Yorumlar |
|---|---|---|
| 5001 | 1 | |
| 5002 | 2 | |
| 5003 | 3 | |
| 5110 | 3 | |
| 5111 | 2 | |
| 5112 | 9 (Baud Rate) | |
| 5120 | 3 | |
| 5121 | 2 | |
| 5122 | 9 (Baud Rate) | |
| 5130 | 3 | |
| 5131 | 2 | |
| 5132 | 9 (Baud Rate) **
6 = 300 | 7 = 600 | 8 = 1200 | 9 = 2400 | 10 = 4800 | 11 = 9600 |
|
| TV On/Off | 0 = Devre dışı | |
| Punch Code | 0 = ISO | |
| Input device | 1 = 1 | |
| Input Device | 2 = 1 | |
| Drip Feed (DNC): Kontrol ünitesinde TAPE modunu seçin ve Cycle Start tuşuna basın. Ardından dosyayı bilgisayardan gönderin. EasyDNC içinde: Baud Rate, Parity, DataBits ve StopBits ayarlarını yukarıdaki gibi yapılandırın. 'Mode' kısmını 'Auto' veya 'Fanuc' olarak seçin. | ||
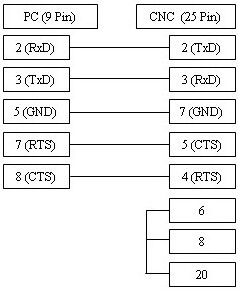
Kablo Bağlantısı
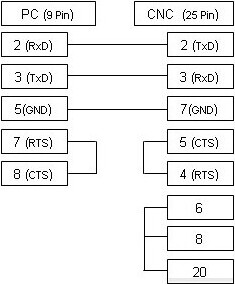
Yukarıda gösterilen kablo en yaygın kullanılan versiyondur ve xOn/xOff (DC1/DC3) akış kontrolünü destekler. CNC makineniz RTS/CTS (donanımsal) akış kontrolü için yapılandırılmışsa, lütfen aşağıdaki alternatif bağlantı şemasını kullanın.