Fanuc 10 kontrol ünitesinde DNC iletişimi kurmak, seri port parametrelerinin hatasız yapılandırılmasını gerektirir. Baud Rate, parity ve Flow Control (yazılımsal veya donanımsal) ayarlarının EasyDNC yazılımınızla birebir eşleşmesi, Drip-Feeding (TAPE modu) operasyonlarında veri bütünlüğü için kritiktir. İletişim hatalarını önlemek için XON/XOFF ve RTS/CTS el sıkışma protokollerinin doğru seçildiğinden emin olun; yanlış kablolama veya uyumsuz el sıkışma yöntemi genellikle veri aktarım kesilmelerine veya hatalı okuma sinyallerine yol açar.
RS232 portu ve ALARM 086 (DR SIGNAL OFF / READER NOT READY) hatası hakkında daha fazla bilgiye buradan ulaşabilirsiniz.
| Parametre | Değer | Açıklamalar |
|---|---|---|
| 5001 | 1 | |
| 5002 | 2 | |
| 5003 | 3 | |
| 5110 | 3 | |
| 5111 | 2 | |
| 5112 | 9 (Baud Rate) | |
| 5120 | 3 | |
| 5121 | 2 | |
| 5122 | 9 (Baud Rate) | |
| 5130 | 3 | |
| 5131 | 2 | |
| 5132 | 9 (Baud Rate) ** | |
| 6 = 300 | 7 = 600 | |
| 8 = 1200 | 9 = 2400 ** | |
| 10 = 4800 | 11 = 9600 | |
| TV On/Off | 0 = Devre dışı | |
| Punch Code | 0 = ISO | |
| Input device | 1 = 1 | |
| Input Device | 2 = 1 | |
| Drip Feed: Kontrol ünitesinden TAPE modunu seçin ve Cycle Start tuşuna basın. Ardından PC üzerinden gönderim işlemini başlatın. | ||
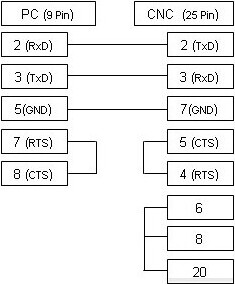
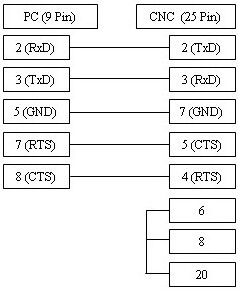
Yukarıda gösterilen kablo, en yaygın kullanılan varyasyondur ve xOn/xOff (DC1/DC3) akış kontrolünü destekler. Eğer CNC makineniz RTS/CTS (donanımsal) akış kontrolü için yapılandırılmışsa, çoğu durumda her iki akış kontrol türünü de destekleyen aşağıdaki alternatif bağlantı şemasını kullanınız.