Die Heidenhain TNC 155 Steuerung ist ein bewährter Klassiker in der zerspanenden Fertigung. Für eine stabile DNC-Datenübertragung zwischen PC und CNC-Maschine ist die korrekte Konfiguration der Maschinenparameter (MP) sowie eine präzise Verkabelung unerlässlich. Achten Sie auf die Einhaltung der Baudrate und der Flusssteuerung, um Übertragungsfehler bei der Übertragung von NC-Programmen zu vermeiden und die Effizienz Ihrer Fertigung zu steigern.
| Parameter | Value | Comments |
|---|---|---|
| MP232 | 0 | |
| MP71 | 515 | |
| MP222 | 104 | |
| In der DNC-Software: Baudrate 2400, 7 Datenbits, Even Parity, 2 Stoppbits. | ||
| Wählen Sie in der DNC-Software die Flusssteuerung RTS/CTS. Die Software sollte STX- (02) und ETX-Codes (03) einfügen. |
Kabeldiagramme und Hinweise
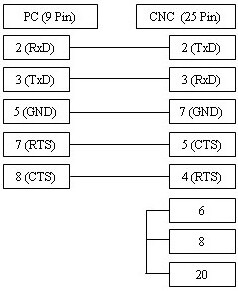
Das abgebildete Kabel unterstützt sowohl xOn/xOff (DC1/DC3) als auch RTS/CTS (Hardware-Flusssteuerung) und ist für die meisten TNC 155 Installationen geeignet.
Für eine einfachere 3-Draht-Verbindung (nur xOn/xOff oder keine Flusssteuerung) verwenden Sie das Diagramm hier.
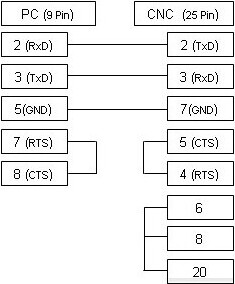
RS232 Kabel: 9-Pin Computer auf 25-Pin CNC