Die Heidenhain TNC 415 Steuerung ist ein bewährtes System in der modernen Zerspanung, das durch die richtige DNC-Konfiguration eine effiziente Datenübertragung ermöglicht. Durch den Einsatz der seriellen RS232-Schnittstelle (EXT 2) und der präzisen Anpassung der Maschinenparameter (MP) wird eine stabile Kommunikation gewährleistet. Ob für den Standard-Datentransfer oder das hochzuverlässige blockweise Protokoll für lange Drip-Feeding-Programme – die korrekte Parametrierung von Baudrate, Parität und Flusssteuerung ist essenziell für einen störungsfreien Fertigungsprozess.
| Parameter | Wert | Kommentare |
|---|---|---|
| Baudrate | 2400 | Stellen Sie die DNC-Software ebenfalls auf 2400 Baud, 7 Datenbits, Gerade Parität, 1 Stoppbit ein. |
| Schnittstelle | EXT 2 | Geräteschnittstelle EXT 2 verwenden |
| MP 5200.1 | 2 | - |
| MP 5201.1 | 3 | - |
| MP 5020.1 | 104 | 7 Datenbits, Gerade Parität, 1 Stoppbit, XOn/XOff (DC1/DC3) Flusssteuerung |
| MP 5030.1 | 0 | 0 = Blockweises Protokoll deaktiviert. Bei Deaktivierung STX (02) und ETX (03) in Software konfigurieren. |
| MP 5030.1 | 1 | 1 = Blockweises Protokoll aktiviert (siehe Heidenhain Blockweise Dokumentation). |
Kabelbelegung und Notizen
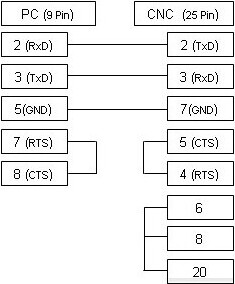
Das hier abgebildete Kabel funktioniert mit XOn/XOff (DC1/DC3) Flusssteuerung und dem Heidenhain-blockweisen Protokoll.
RS232-Kabel: 9-polig (Computer) auf 25-polig (CNC)