Die Heidenhain TNC 355 ist eine bewährte CNC-Steuerung, die für ihre Präzision in der Fräsbearbeitung bekannt ist. Für eine reibungslose DNC-Datenübertragung zwischen einem PC und der TNC 355 ist die korrekte Konfiguration der Maschinendatenparameter (MP) sowie eine präzise RS232-Verkabelung entscheidend. Achten Sie bei der Einrichtung besonders auf die korrekten Baudraten-Einstellungen und die korrekte Verwendung von Flusssteuerungsprotokollen, um Übertragungsfehler bei der Übermittlung von NC-Programmen zu vermeiden.
| Parameter | Value | Comments |
|---|---|---|
| MP232 | 0 | |
| MP71 | 515 | |
| MP222 | 104 | |
| in the DNC software Set Baud rate 2400 -7 DataBits -Even -2 StopBits | ||
| Wählen Sie in der DNC-Software die Flusssteuerung RTS/CTS. Die DNC-Software sollte STX- und ETX-Codes in die Datenübertragung einfügen. ASCII Start Code = STX (02), ASCII End Code = ETX (03). |
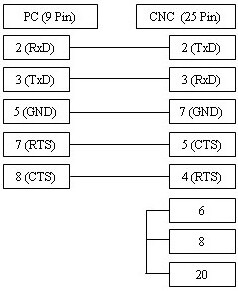
Das hier abgebildete Kabel funktioniert mit der Flusssteuerung xOn/xOff (DC1/DC3) und RTS/CTS (Hardware-Flusssteuerung) und sollte daher in den meisten Fällen funktionieren.
Wenn Sie jedoch sicher sind, dass Ihre CNC keine Flusssteuerung verwendet – oder nur xOn/xOff erfordert –, können Sie das einfachere 3-Draht-Kabel verwenden. Diagramm hier.
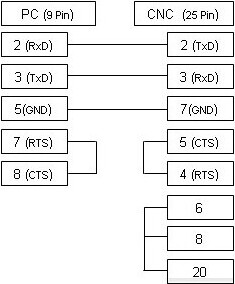
RS232 Cable.
9pin computer to 25pin CNC