Heidenhain TNC 355 kontrol ünitesi, yüksek hassasiyetli işleme için endüstri standardı bir çözümdür. Başarılı bir DNC veri aktarımı için, makine parametrelerinin (MP) doğru yapılandırılması ve RS232 haberleşme protokolünün tam uyumu kritik öneme sahiptir. İletişim hatalarını minimize etmek adına Baud Rate eşleşmesini kontrol edin, Handshaking (Flow Control) olarak RTS/CTS veya XON/XOFF tercihinde PC tarafındaki ayarların makine ile birebir uyuştuğundan emin olun. Parity ve Stop Bit uyumsuzlukları sıklıkla veri aktarımı kesilmelerine neden olduğundan, bağlantı kablosu şemasını ekranlanan tipte, endüstriyel standartlara uygun şekilde hazırlamanız önerilir.
| Parameter | Value | Comments |
|---|---|---|
| MP232 | 0 | |
| MP71 | 515 | |
| MP222 | 104 | |
| DNC yazılımında Baud Rate 2400, 7 DataBits, Even Parity, 2 StopBits olarak ayarlayın. | ||
| DNC yazılımında RTS/CTS Flow Control seçeneğini kullanın. DNC yazılımı, veri aktarımına STX ve ETX kodlarını eklemelidir. ASCII Başlangıç Kodu = STX (02), ASCII Bitiş Kodu = ETX (03). |
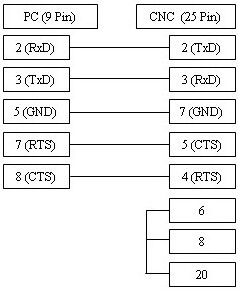
Burada gösterilen kablo şeması, hem xOn/xOff (DC1/DC3) hem de RTS/CTS (donanımsal Flow Control) ile çalışacak şekilde tasarlanmıştır ve çoğu durumda güvenilir bağlantı sağlar.
Ancak, CNC makinenizin herhangi bir Flow Control kullanmadığından veya yalnızca xOn/xOff gerektirdiğinden eminseniz, daha basit olan 3 telli (3-wire) kabloyu kullanabilirsiniz. Şemaya buradan ulaşabilirsiniz.
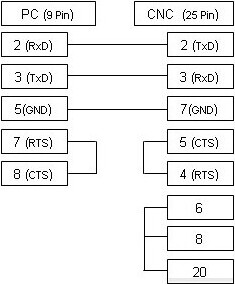
RS232 Kablosu.
9pin PC'den 25pin CNC'ye