Hinumerik 3100M ve 3100T ünitelerinde RS232 seri haberleşme kurulumu, makine parametrelerinin doğru yapılandırılmasını gerektirir. PC ile CNC arasında hatasız bir veri akışı için Baud Rate, Flow Control ve kablo pin dizilimi tam uyumlu olmalıdır. Yaygın karşılaşılan iletişim hatalarını önlemek adına; parity ve stop bit ayarlarınızın DNC yazılımı ile eşleştiğinden emin olun. RTS/CTS donanımsal el sıkışma (handshaking) protokolü genellikle en kararlı sonucu verirken, XON/XOFF protokolünde yaşanan takılmalar için kablo şemanızı kontrol etmeniz kritik önem taşır. Aşağıdaki kılavuz, 411, 412 ve 416 numaralı parametreler üzerinden verimli DNC operasyonları için gereken teknik yapılandırmayı sağlar.
| Parametre | Değer | Açıklamalar |
|---|---|---|
| 411 | 1110 1101 | = 2400 Baud. Diğer Baud Rate değerleri için aşağıdaki tabloya bakın |
| 412 | 1110 1101 | = 2400 Baud. Diğer Baud Rate değerleri için aşağıdaki tabloya bakın |
|
1110 1011 = 600 Baud 1110 1100 = 1200 Baud 1110 1101 = 2400 Baud 1110 1110 = 4800 Baud |
||
| 416 | 1xxxxxx1 | x = Değiştirmeyin |
| DNC yazılımınızda RTS/CTS Flow Control seçeneğini işaretleyin. | ||
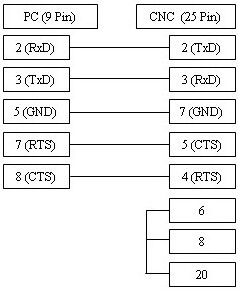
Kablo Bağlantısı ve Notlar
Burada gösterilen kablo, XOn/XOff (DC1/DC3) Flow Control ve ayrıca RTS/CTS (donanımsal Flow Control) ile çalışır, bu nedenle çoğu durumda sorunsuz sonuç verecektir.
Ancak, CNC ünitenizin herhangi bir Flow Control kullanmadığından veya yalnızca XOn/XOff gerektirdiğinden eminseniz, daha basit olan 3 telli kabloyu kullanabilirsiniz. Bu bağlantıya ait şemayı burada bulabilirsiniz.
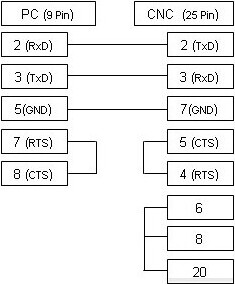
RS232 Kablosu (Bilgisayar tarafı 9-pin, CNC tarafı 25-pin):