Mazak T32 ve M2 kontrol ünitelerinde DNC haberleşmesini kurmak, I1 ile I58 arasındaki parametrelerin hassas konfigürasyonunu gerektirir. PC ile CNC arasında stabil bir veri akışı, üretim verimliliği için kritiktir. Özellikle Baud Rate uyumuna ve Flow Control (akış kontrolü) protokollerine dikkat edilmelidir. Kontrol ünitesinde 8-bit ayarları mümkün olsa da, veri bütünlüğünü sağlamak ve hataları önlemek adına DNC yazılımınızda 7 data bit ve Even (çift) parity ayarlarının kullanılması endüstri standardı olarak önerilir. Donanım (RTS/CTS) veya yazılım (XON/XOFF) el sıkışma yöntemleri arasında yaşanabilecek uyuşmazlıklar, bağlantı kopmalarının en temel nedenidir.
| Parametre | Değer | Yorumlar |
|---|---|---|
| I 1 | 2 | |
| I 2 | 3 | |
| I 3 | 0 | |
| I 4 | 0 | |
| I 5 | 3 | |
| I 6 | 3 | |
| I 7 | 1 | |
| I 8 | 5 | |
| I 9 | 0 | |
| I 10 | 1 | |
| I 11 | 1 | |
| I 12 | 0 | |
| I 13 | 0 | |
| I 14 | 0 | |
| I 15 | 30 | |
| I 16 | 0 | |
| I 24 | 0 | |
| I 58 | 0000 0000 | |
| Not: Mazak ünitesi 8 data bit ve parity yok (None) şeklinde ayarlanmış olsa dahi, DNC yazılımınızın 7 data bit ve Even (çift) parity ile yapılandırıldığından emin olun. | ||
Kablo Bağlantısı
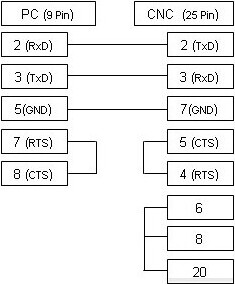
Yukarıda gösterilen kablo en yaygın kullanılan versiyondur ve xOn/xOff (DC1/DC3) akış kontrolünü destekler.
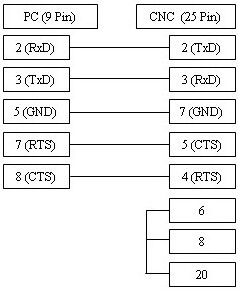
Eğer CNC makineniz RTS/CTS (Donanımsal) akış kontrolü için yapılandırılmışsa, çoğu durumda her iki haberleşme tipini de destekleyen yukarıdaki alternatif bağlantı şemasını kullanınız.