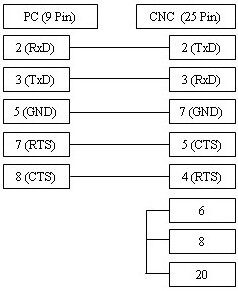
A configuração correta da comunicação serial é fundamental para garantir a transmissão de dados eficiente e sem erros entre seu computador e o comando CNC Amada. Ao realizar a conexão via RS232, assegure-se de que a Taxa de Baud (Baud Rate), Paridade e Bits de Dados estejam perfeitamente alinhados entre os dispositivos. Recomendamos o uso do código ISO em sistemas Amada para maior compatibilidade de caracteres. Além disso, verifique se o cabeamento utiliza o controle de fluxo correto (Xon/Xoff ou handshake de hardware) para evitar estouro de buffer e interrupções durante o processo de DNC.
| Parâmetro |
Valor |
Comentários |
| Baud Rate | 2400 | |
| Paridade | Even | |
| Bits de Dados | 7 | |
| Bits de Parada | 2 | |
| Código de Perfuração | 1 | 0=EIA 1=ISO (ISO recomendado) |
| Dec Inp | 0 | |

O cabo ilustrado acima é a versão mais comum, ideal para suporte ao controle de fluxo xOn/xOff (DC1/DC3). Caso sua máquina CNC esteja configurada para o protocolo de controle de fluxo de hardware (RTS/CTS), utilize o diagrama de conexão alternativo abaixo, projetado para oferecer maior compatibilidade com ambos os métodos de controle.