Otimize a comunicação entre o seu software DNC e o comando Fagor 80xx. A configuração precisa dos parâmetros de porta serial RS232 é fundamental para garantir a estabilidade na transferência de programas CNC e evitar erros de buffer ou timeouts. Certifique-se de que a taxa de transmissão (Baud Rate), o controle de fluxo e os bits de parada estejam sincronizados perfeitamente entre o EasyDNC e a sua máquina-ferramenta Fagor, garantindo produtividade máxima no chão de fábrica.
| Parâmetro | Valor | Comentários |
|---|---|---|
| Nas configurações do comando, selecione 9 (Modos Especiais), 1 (Parâmetros Gerais) | ||
| P000=5 | 2400 (Taxa de Transmissão / Baud Rate) | |
| P001=1 | (8 bits de dados) | |
| P002=0 | (0=Sem paridade) | |
| P003=0 | (0=1 bit de parada) | |
| P004=0 | (Protocolo) | |
| P005=NO | (PWONDNC) | |
| P006=NO | (DNCDEBUG) | |
| P007=0 | (Caractere de aborto) | |
| P008=0 | (Caractere Fim de Linha) | |
| P009=0 | (Caractere Fim de Arquivo) | |
| P010=ON | (Controle de fluxo XonXoff) | |
| Reinicie o comando após realizar as alterações. | ||
| Configuração no EasyDNC: Data Rate = 2400, 8 bits de dados, Sem paridade, 1 bit de parada, Controle de Fluxo = XonXoff, Modo=Auto | ||
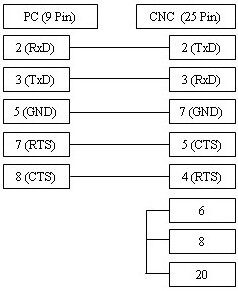
Diagramas de Cabo

O diagrama acima ilustra o cabo mais utilizado, que suporta o controle de fluxo via software xOn/xOff (DC1/DC3). Caso sua máquina CNC esteja configurada para utilizar o controle de fluxo via hardware RTS/CTS, consulte o diagrama de conexão alternativo exibido abaixo.