O controle Mitsubishi M50 é amplamente reconhecido na indústria metalmecânica por sua robustez e eficiência em operações de usinagem. Para garantir uma comunicação DNC de alta performance e evitar erros de transmissão de dados (Timeouts ou buffer overflow), a configuração precisa dos parâmetros de I/O (série 9000 a 9200) é fundamental. Ajustar corretamente a taxa de baud, a paridade e o controle de fluxo (xOn/xOff) é essencial para otimizar o tempo de ciclo na fabricação de peças complexas via CNC.
| Parâmetro | Valor | Comentários |
|---|---|---|
| Parâmetros de Entrada/Saída Página 1/6 | ||
| 9001 | 2 | Porta de Entrada |
| 9001 | 1 | Dispositivo de Entrada |
| 9003 | 2 | Porta de Saída |
| 9004 | 0 | Dispositivo de Saída |
| 9005 | 2 | Modo Fita (Tape Mode) |
| Parâmetros de Entrada/Saída Página 2/6 | ||
| 9101 | Out/In | - |
| 9201 | Out/In | - |
| 9102 | 2 | Baud Rate 4800 |
| 9202 | 2 | - |
| 9103 | 1 | 1 Stop Bit |
| 9203 | 1 | - |
| 9104 | 1 | Usar Paridade = Sim |
| 9204 | 1 | - |
| 9105 | 1 | Paridade = Par (Even) |
| 9205 | 1 | - |
| 9106 | 2 | 7 Bits de Dados |
| 9206 | 2 | - |
| 9108 | 3 | Usar xOn/xOff (DC1 e DC3) |
| 9208 | 3 | - |
| 9109 | 1 | - |
| 9209 | 1 | - |

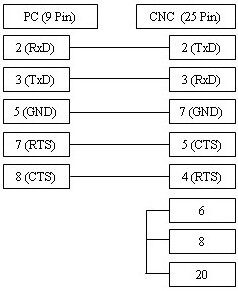
O cabo ilustrado acima é a variante de uso mais comum e suporta o controle de fluxo via software xOn/xOff (DC1/DC3).
Caso o seu equipamento CNC esteja configurado para controle de fluxo RTS/CTS (Hardware), utilize o diagrama de conexão alternativo abaixo, que geralmente oferece compatibilidade com ambos os modos de controle.