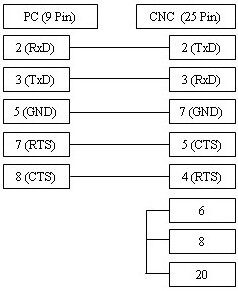
Mais informações sobre a porta RS232 e o ALARME 086 (SINAL DR DESLIGADO / LEITOR NÃO PRONTO) podem ser encontradas aqui.
Informações sobre o ALARME 087 (Estouro de Buffer) podem ser encontradas aqui.
| Parâmetro | Valor | Comentários |
|---|---|---|
| 0000 | 00000010 | |
| 0020 | 0 | |
| 0100 | 00100000 | |
| 0101 | 10000001 | |
| 0102 | 0 | |
| 0103 | 9 (BaudRate 2400) | |
| 6 = 300 / 7 = 600 / 8 = 1200 / 9 = 2400 / 10 = 4800 / 11 = 9600 | ||
| TV Check | 0 = Desativado | |
| Punch Code | 1 = ISO | |
| I/O Channel | 0 | |
| Drip Feed (DNC): Selecione o modo Auto/DNC no controle. Pressione 'Cycle Start'. Em seguida, no computador, prepare o programa e clique em 'Send'. O processo iniciará assim que os dados começarem a fluir. | ||
| No EasyDNC, configure Baud Rate, Parity, DataBits e StopBits conforme os valores acima. Defina o 'Mode' como 'Auto' ou 'Fanuc'. | ||

O diagrama de cabo acima é o padrão mais utilizado, oferecendo suporte ao controle de fluxo xOn/xOff (DC1/DC3). Caso sua máquina CNC esteja configurada para controle de fluxo via Hardware (RTS/CTS), utilize o diagrama alternativo abaixo, projetado para garantir compatibilidade com ambos os métodos de handshake.