Otimize a comunicação serial da sua CNC Fanuc OP com nosso guia de configuração DNC profissional. Garantir a parametrização correta — como Baud Rate, paridade e controle de fluxo — é essencial para eliminar falhas na transmissão de dados entre o seu PC industrial e a máquina. Evite erros de paridade ou de buffer configurando sua interface DNC (como o EasyDNC) em perfeita sincronia com os parâmetros do CNC. Alcance transferências de programas estáveis e aumente a produtividade do seu chão de fábrica com ajustes testados em ambiente industrial.
Mais informações sobre a porta RS232 e o ALARME 086 (SINAL DR DESLIGADO / LEITOR NÃO PRONTO) podem ser encontradas aqui.
Informações sobre o ALARME 087 (Estouro de Buffer) podem ser encontradas aqui.
| Parâmetro | Valor | Comentários |
|---|---|---|
| 340 | 2 | |
| 341 | 2 | |
| 311 | 0011 1000 (Baud 2400) | |
| - | 0011 0110 = 600 | |
| - | 0011 0111 = 1200 | |
| - | 0011 1000 = 2400 ** | |
| - | 0011 1001 = 4800 | |
| - | 0011 1010 = 9600 | |
| TV On/Off | 0 = Desativado | |
| Punch Code | 1 = ISO | |
| Input device | 1 = 1 | |
| Input Device | 2 = 1 | |
| No EasyDNC, configure Baud Rate, Paridade, Bits de Dados e Bits de Parada conforme indicado acima. Defina 'Mode=Auto or Fanuc' | ||
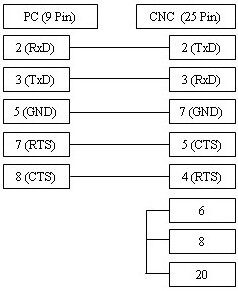
Conexão de Cabo e Hardware

O cabo ilustrado acima é a variante mais comum e suporta o controle xOn/xOff (DC1/DC3). Se a sua máquina CNC estiver configurada para controle de fluxo RTS/CTS (Hardware), observe o diagrama de conexão alternativo abaixo, que na maioria dos casos oferece suporte a ambos os tipos de controle.