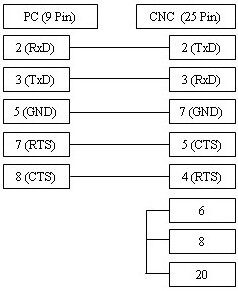
Otimize a conexão entre seu PC e o comando Fanuc OT garantindo uma comunicação serial estável e de alta performance. Realizar o ajuste correto dos parâmetros de DNC, como taxa de transmissão (Baud Rate), canal de I/O e protocolos de controle de fluxo (xOn/xOff ou RTS/CTS), é fundamental para evitar erros de transmissão de dados e interrupções inesperadas. Nossa configuração técnica garante a integridade dos seus programas CNC e maximiza a eficiência operacional em operações de Drip Feed, eliminando falhas de comunicação no chão de fábrica.
Mais informações sobre a porta RS232 e o ALARM 086 (DR SIGNAL OFF / READER NOT READY) podem ser encontradas aqui.
Informações sobre o ALARM 087 (Buffer Overflow) podem ser encontradas aqui.
| Parâmetro | Valor | Comentários |
|---|---|---|
| 0002 | 0000 0001 | |
| 0552 | 9 (Taxa de transmissão) | |
| - | 6 = 300 / 7 = 600 / 8 = 1200 / 9 = 2400 / 10 = 4800 / 11 = 9600 | |
| TV On/Off | 0 = Desativado | |
| Código de Perfuração | 1 = ISO | |
| Canal I/O | 0 | |
Drip Feed: Ative o parâmetro G127.5. Selecione o modo Auto/DNC no painel do comando, pressione "Cycle Start" e inicie a transmissão dos dados pelo PC.

O cabo ilustrado acima é a versão mais utilizada e suporta o controle de fluxo via software (xOn/xOff ou DC1/DC3). Caso sua máquina CNC esteja configurada para o controle de fluxo por hardware (RTS/CTS), utilize o diagrama de conexão alternativo exibido abaixo.