
Otimize a conectividade DNC em centros de usinagem e tornos Mazak M Plus e T Plus através da configuração precisa dos parâmetros seriais. Para garantir uma transferência de programas CNC estável e sem erros, a correta parametrização de G1 a G48 é fundamental. Nossa solução assegura a compatibilidade total, permitindo o fluxo de dados eficiente entre seu PC industrial e a máquina. Atenção técnica: embora o parâmetro da máquina esteja configurado para 8 bits, o software DNC deve ser ajustado para 7 bits para garantir a comunicação correta de handshake via software (xOn/xOff).
| Parâmetro | Valor | Comentários |
|---|---|---|
| Parâmetros de Usuário #5 | ||
| G1 | 1 | Baud rate 9600 |
| G2 | 3 | 2 bits de parada |
| G3 | 0 | Paridade par (Even) |
| G5 | 3 | 8 bits de dados (configurar software DNC para 7 bits de dados) |
| G6 | 1 | - |
| G10 | 3 | Controle de fluxo xOn/xOff (DC1 e DC3) |
| G12 | 0 | Sem DC2 e DC4 |
| G13 | 50 | - |
| G17 | 00000000 | - |
| G31 | 00000000 | - |
| G33 | 50 | - |
| G34 | 10 | - |
| G39 | 00000100 | - |
| G40 | 00000000 | - |
| G48 | 0 | - |
Pinagem de Cabos e Orientações
Atenção: Mesmo que o Mazak esteja configurado para 8 bits de dados, certifique-se de que o software DNC esteja configurado para 7 bits de dados. Selecione o controle de fluxo xOn/xOff no seu software DNC.

O cabo ilustrado acima oferece suporte ao controle de fluxo xOn/xOff (DC1/DC3).
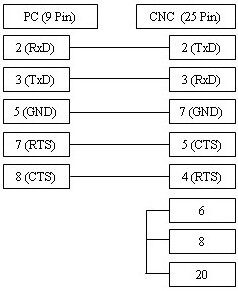
Caso sua máquina exija controle de fluxo via hardware RTS/CTS, utilize este diagrama de conexão alternativo.