
Estabelecer uma comunicação DNC robusta em comandos Mazak T32 e M2 exige uma configuração precisa dos parâmetros I1 a I58. A estabilidade na transferência de programas entre o seu PC industrial e a máquina CNC é fundamental para garantir a eficiência operacional e reduzir o tempo de inatividade. Nossos parâmetros otimizados asseguram uma integração perfeita, evitando erros de paridade ou falhas na taxa de transmissão (Baud Rate). Recomendamos a configuração rigorosa de 7 bits de dados com paridade par (Even) para garantir máxima integridade dos dados durante a troca de arquivos, otimizando seu fluxo de trabalho CNC.
| Parâmetro | Valor | Comentários |
|---|---|---|
| I 1 | 2 | |
| I 2 | 3 | |
| I 3 | 0 | |
| I 4 | 0 | |
| I 5 | 3 | |
| I 6 | 3 | |
| I 7 | 1 | |
| I 8 | 5 | |
| I 9 | 0 | |
| I 10 | 1 | |
| I 11 | 1 | |
| I 12 | 0 | |
| I 13 | 0 | |
| I 14 | 0 | |
| I 15 | 30 | |
| I 16 | 0 | |
| I 24 | 0 | |
| I 58 | 0000 0000 | |
| Nota: Embora a Mazak possa permitir a configuração de 8 bits sem paridade, certifique-se de configurar seu software DNC com 7 bits de dados e paridade par (Even) para evitar erros de comunicação. | ||
Diagrama de Cabo

O cabo ilustrado acima é a versão mais utilizada e oferece suporte total ao controle de fluxo via software xOn/xOff (DC1/DC3).
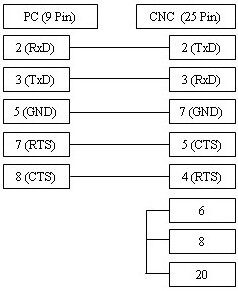
Caso a sua máquina CNC esteja configurada para controle de fluxo via RTS/CTS (Hardware), utilize o diagrama de conexão alternativo exibido acima; este layout é compatível com a maioria das implementações de hardware industrial.