
Para garantir uma comunicação DNC de alto desempenho em máquinas Mazak M Plus e T Plus, a configuração precisa da interface serial RS-232 é indispensável. O ajuste correto dos parâmetros de usuário, especialmente no grupo #5, é fundamental para evitar erros de transmissão de dados e garantir a integridade dos programas CNC. Embora o controle Mazak exija a definição de 8 bits de dados, é uma prática padrão de integração configurar o software DNC para operar em 7 bits de dados para assegurar uma transmissão estável e sem falhas de paridade.
| Parâmetro | Valor | Comentários |
|---|---|---|
| Parâmetros de Usuário #5 | ||
| G1 | 1 | Baud rate 9600 |
| G2 | 3 | 2 bits de parada |
| G3 | 0 | Paridade Par (Even) |
| G5 | 3 | 8 bits de dados (Configurar software para 7) |
| G6 | 1 | - |
| G10 | 3 | Controle de fluxo xOn/xOff (DC1/DC3) |
| G12 | 0 | Sem DC2/DC4 |
| G13 | 50 | - |
| G17 | 00000000 | - |
| G31 | 00000000 | - |
| G33 | 50 | - |
| G34 | 10 | - |
| G39 | 00000100 | - |
| G40 | 00000000 | - |
| G48 | 0 | - |
Observação: Mesmo que o controle Mazak esteja ajustado para 8 bits de dados, certifique-se de que o seu software DNC esteja configurado para 7 bits de dados. Selecione o controle de fluxo xOn/xOff no seu software DNC.
Diagrama de Pinagem do Cabo

O cabo à esquerda suporta o controle de fluxo xOn/xOff (DC1/DC3).
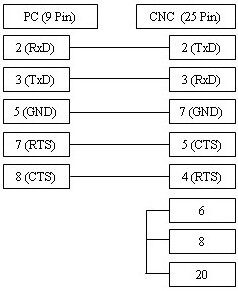
Caso seja necessário controle de hardware RTS/CTS, utilize este diagrama de conexão alternativo.