
| Parâmetro | Valor | Comentários |
|---|---|---|
| G19 | 3 | 3 = 2400 Baud (5=600, 4=1200, 3=2400, 2=4800) |
| G20 | 3 | 2 bits de parada |
| G22 | 0 | Paridade Par (Even) |
| G23 | 3 | 8 bits de dados (Configurar software DNC para 7) |
| G24 | 1 | - |
| G25 | 0 | - |
| G26 | 0 | - |
| G27 | 0 | Usar ISO |
| G28 | 0 | - |
| G29 | 3 | - |
Nota: Mesmo que o Mazak possa estar configurado para 8 bits de dados sem paridade, certifique-se de que seu software DNC esteja configurado para 7 bits de dados com paridade Par (Even). Selecione o controle de fluxo xOn/xOff no seu software DNC.
Esquema de Pinagem (Cabo)

O cabo ilustrado acima é a variante mais utilizada e oferece suporte ao controle de fluxo xOn/xOff (DC1/DC3).
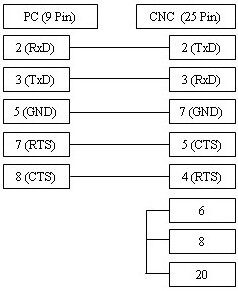
Se a sua máquina CNC estiver configurada para controle de fluxo via hardware (RTS/CTS), utilize este diagrama de conexão alternativo, que na maioria dos casos é compatível com ambos os tipos de controle.