
Otimize a comunicação entre seu software DNC e os comandos Okuma 5000 ou 7000 através da configuração precisa da porta serial RS232. Garantir parâmetros corretos de baud rate e controle de fluxo é fundamental para uma transmissão de dados robusta, eliminando erros de paridade ou perdas de sinal durante o envio de programas G-Code. Nossas diretrizes técnicas ajudam a integrar suas máquinas Okuma com máxima produtividade no chão de fábrica, assegurando uma interface estável entre o computador e o CNC.
| Parâmetro | Valor | Comentários |
|---|---|---|
| 1 | 0 | Número de espaços / bytes no início da fita (Leader) |
| 34 | 10 | |
| 39 | 4800 | Taxa de transmissão (Baud Rate) |
| 44 | 0 | |
| 45 | 0 | |
| 46 | 0 | |
| 54 | 1 | |
| 57 | 90 | |
| - | 0000 1011 | Bits de parâmetro opcionais nº 1 (Código ISO) |
| - | 1010 1010 | Okuma 7000 – Parâmetro opcional nº 8 |
| - | 1010 0010 | Bits de parâmetro opcionais nº 12 (Stop bits / Paridade) |
| Saída (Punch) | Acesse o modo de edição: [F3] (PIP), [F2] (Punch), insira o nome do arquivo e pressione [Return]. | |
| Leitura (Read) | Acesse o modo de edição: [F3] (PIP), [F1] (Read), pressione [Return]. | |
Diagrama do Cabo e Observações
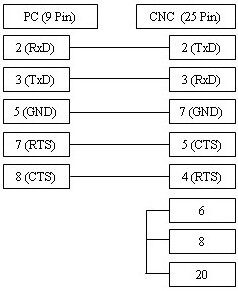
O diagrama exibido suporta controle de fluxo xOn/xOff e RTS/CTS, garantindo uma conexão estável. Caso sua aplicação não exija controle de fluxo via hardware, um cabo simples de 3 fios será suficiente. O diagrama para a versão de 3 fios está disponível aqui.
