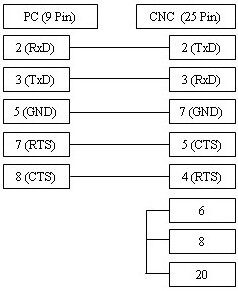
Os controles Fanuc 15M e 15T são amplamente reconhecidos na indústria metalomecânica por sua robustez em centros de usinagem e tornos CNC de alta precisão. Para otimizar o fluxo produtivo e eliminar falhas na transferência de arquivos (DNC), é crucial configurar corretamente os parâmetros da porta serial RS232. A sintonia precisa entre a taxa de transmissão (Baud Rate), paridade e controle de fluxo é fundamental para garantir uma comunicação estável, confiável e livre de erros entre seu software DNC e o comando numérico.
Mais informações sobre a porta RS232 e o ALARME 086 (SINAL DR DESLIGADO / LEITOR NÃO PRONTO) podem ser encontradas aqui.
Informações sobre o ALARME 087 (Estouro de Buffer) podem ser encontradas aqui.
| Parâmetro | Valor | Comentários |
|---|---|---|
| 5001 | 1 | |
| 5002 | 2 | |
| 5003 | 3 | |
| 5110 | 4 | |
| 5111 | 2 | |
| 5112 | 9 (Taxa de transmissão/Baud Rate) | |
| 5120 | 4 | |
| 5121 | 2 | |
| 5122 | 9 (Taxa de transmissão/Baud Rate) | |
| 5130 | 4 | |
| 5131 | 2 | |
| 5132 | 9 (Taxa de transmissão/Baud Rate) ** | |
| 6=300, 7=600, 8=1200, 9=2400, 10=4800, 11=9600 | Seleção da taxa de Baud | |
| TV On/Off | 0 = Desativado | |
| Punch Code | 0 = ISO | |
| Input device | 1 | |
| Output Device | 1 | |
| Drip Feed (Execução contínua): Selecione o modo TAPE, pressione cycle start, em seguida, envie o programa pelo computador. | ||
| Configuração EasyDNC: Taxa de Baud conforme acima, Databits/Paridade 7, Even (Par), Stopbits 2. Defina 'Mode=Auto ou Fanuc'. | ||

O diagrama de cabo acima representa a configuração mais comum, suportando o controle de fluxo por software (xOn/xOff - DC1/DC3). Caso seu equipamento CNC esteja configurado para controle de fluxo via hardware (RTS/CTS), utilize o diagrama alternativo abaixo, que é compatível com a maioria das implementações de comunicação serial.