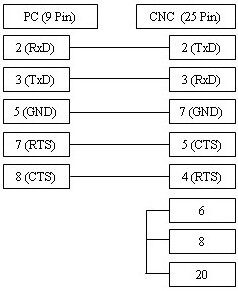
A configuração precisa da comunicação serial em comandos Fanuc 21 é fundamental para garantir a estabilidade na transmissão de dados e operações DNC. Ao ajustar corretamente os parâmetros de I/O e a taxa de transmissão (Baud Rate), você elimina erros de comunicação e interrupções inesperadas. Nosso guia auxilia na parametrização completa para conexões Drip Feed, assegurando maior eficiência e confiabilidade na transferência de programas complexos diretamente para a memória da máquina.
Mais informações sobre a porta RS232 e o ALARM 086 (DR SIGNAL OFF / READER NOT READY) podem ser encontradas aqui.
Informações sobre o ALARM 087 (Buffer Overflow) podem ser encontradas aqui.
| Parâmetro | Valor | Comentários |
|---|---|---|
| 0000 | 00000010 | |
| 0020 | 0 | |
| 0100 | 00100000 | |
| 0101 | 10000001 | |
| 0102 | 0 | |
| 0103 | 9 (BaudRate 2400) | |
| 6 = 300, 7 = 600, 8 = 1200, 9 = 2400, 10 = 4800, 11 = 9600 | ||
| Verificação TV | 0 = Desativado | |
| Código de Perfuração | 1 = ISO | |
| Formato de Fita | 0 | |
| Canal I/O | 0 | |
| Drip Feed (Execução direta): Selecione o modo TAPE no comando CNC. Pressione o Cycle Start. Em seguida, prepare o programa no computador e clique em 'Send' (Enviar). | ||
| No EasyDNC, defina Baud Rate, Paridade, DataBits e StopBits conforme os valores acima. Configure 'Mode=Auto ou Fanuc'. | ||

O cabo ilustrado acima é a variante mais comum e suporta o controle de fluxo xOn/xOff (DC1/DC3). Caso sua máquina CNC esteja configurada para controle de fluxo RTS/CTS (Hardware), utilize o diagrama de conexão alternativo abaixo, que é compatível com ambos os métodos de controle na maioria dos cenários.